Токарный станок к какому виду оборудования относится. Станки по металлу: какие бывают, как работают
Металлорежущие станки с программным управлением представляют собой самую разнообразную и совершенную группу машин, в которой широко используются средства автоматики и электроники, электрические, механические, гидравлические, пневматические и другие устройства. Тип станка определяется выбранным технологическим процессом механической обработки, схемой резания и применяемым инструментом.
Схемы резания определяют кинематические связи между инструментом и заготовкой, при этом должны быть обеспечены необходимые требования чертежа: точность и заданная шероховатость обработки поверхности, а также производительность и экономичность обработки. Настройка станка заключается не только в сообщении его исполнительным органам согласованных взаимосвязанных движений, но и в задании наивыгоднейших режимов резания.
Процесс обработки (цикл) записывают в программоносителе станка, при этом корректируют режимы резания, учитывая характеристики станка. Рекомендуемые скорость резания, сила и мощность резания определяют по известным эмпирическим формулам из курса "Резание металлов" или по специальным картам технологических нормативов, имеющимся, например, в работе. Снятие стружки на станках осуществляется рабочими движениями, к которым относятся главное движение и движения подачи.
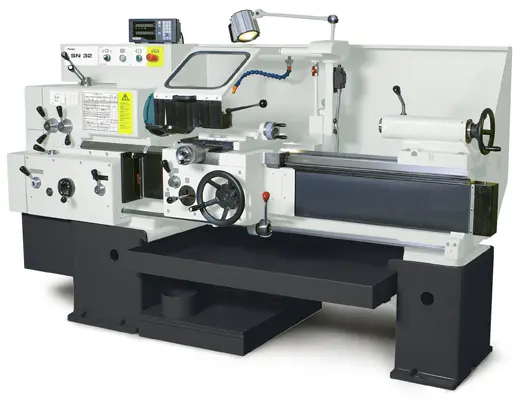
Содержание
- 1 История токарного станка
- 2 Типы и виды токарных станков
- 3 Краткое описание самых распространенных видов токарных агрегатов и их фото
- 4 Конструкция токарного станка и фото его отдельных частей
- 5 Правила техники безопасности при работе на токарном станке
- Классификация токарных станков
- 5.1. Классификация и выбор основных технических показателей станков токарной группы
В токарных, сверлильных, фрезерных, шлифовальных станках главное движение - вращательное, в строгальных, долбежных, протяжных станках - возвратно-поступательное. Главное движение сообщается инструменту (например, во фрезерных, сверлильных, поперечно-строгальных станках) или заготовке (например, в токарных, продольно-строгальных станках). Движение подачи сообщается инструменту или заготовке. Для обработки некруглых отверстий любой формы в токонепроводящих материалах, обладающих высокой твердостью, применяют ультразвуковые станки, в которых инструмент имеет колебательное движение высокой частоты вдоль своей оси.
В каждом станке имеются и вспомогательные движения. К ним относятся движения: транспортирования и закрепления заготовки, подвода и отвода инструмента, включения, выключения, переключения скоростей и подач и т. д. Если рабочие движения автоматизированы, то вспомогательные движения можно осуществлять как автоматически, так и вручную. В некоторых станках для получения заданной формы и конфигурации детали используют дополнительные формообразующие движения, кинематически связанные с основными движениями станка (например, движение образования винтовой поверхности при фрезеровании резьб, движение обката при нарезании зубчатых колес, червяков, шлицевых валов в зубообрабатывающих станках). Основные типы, параметры станков и размеры станков с ЧПУ должны соответствовать требованиям ГОСТ 21608-76-ГОСТ 21613-76. В стандартах указаны направления координатных осей, дискретность задания перемещений по осям, конусности шпинделей.
Некоторые виды станков и направления движений рабочих органов представлены на рис. 1.
Токарные станки (рис. 1, а). Ось X перпендикулярна оси шпинделя, ось Z параллельна ей.
Фрезерные станки (рис. 1, б). Обрабатываемая заготовка устанавливается на столе станка и совершает движения формообразования по трем координатам X, У и Z или по двум координатам X и Y, а по третьей координате движение осуществляет инструмент, установленный в шпинделе станка.
Сверлильные станки (рис. 1, в). В станках вместо привычных форм шпинделей появились револьверные головки для автоматической смены инструмента, крестовые столы и инструментальные магазины.
Горизонтально-расточные и координатно-расточные станки (рис. 1, г) с инструментальным магазином объединили в себе эксплуатационные качества целого ряда станков обычного исполнения.
Многооперационные станки (рис. 1, д) обеспечивают выполнение многих технологических операций при обработке сложных деталей с разных сторон без их перебазирования и, как правило, с автоматической сменой инструмента. Использование многооперациоиных станков позволяет упростить технологический процесс изготовления деталей: обработку можно вести за один уставов. Производительность труда на многооперационных станках в 4 - 10 раз выше, чем на универсальных.
Основные детали и механизмы станков. Можно назвать три основные группы узлов, определяющих вид, размеры и тип станка.
- Корпусные (базовые) узлы - станины, стойки, колонны, поперечины, которые определяют основу станка и взаимное расположение всех узлов.
- Узлы для закрепления заготовки - стол, передняя и задняя бабки или ползун, которые определяют характер движения обрабатываемой детали.
- Узел закрепления инструмента (позиционер) - суппорт, револьверная головка, бабка инструментального шпинделя, которые определяют расположение по отношению к обрабатываемой детали и характер движения инструмента. В современных станках широко применяют унифицированные узлы, блоки, модульные конструкции, которые используют в станках разного назначения! токарных, фрезерных, сверлильных и в других, что удешевляет производство станков, их эксплуатацию и ремонт. Назовем основные унифицированные узлы: автоматические коробки скоростей (АКС), механические вариаторы, комплектные электроприводы с асинхронными электродвигателями и электродвигателями постоянного тока, электромагнитные и тормозные муфты, передачи винт-гайка качения, беззазорные редукторы, гидростатические передачи, гидропанели, системы смазывания и охлаждения, инструментальные головки и блоки, револьверные головки, резцедержатели, устройства управления ЧПУ, устройства наладки инструментов вне станка и др.
Рабочие органы управления станков с ЧПУ выполняют в вида электрических кнопок, тумблеров, переключателей. Эти органы совместно с сигнализирующей аппаратурой позволяют выполнять работы как в автоматическом (от программоносителя), так и в ручном режимах, и наблюдать за правильностью выполнения работ. Обычно станок с ЧПУ имеет два или три пульта управления. Один размещается на системе ЧПУ, второй (оперативный) располагается вблизи рабочих органов, третий пульт служит для включения станка и основных его систем, он может быть расположен вдали от рабочих органов станка.
Исполнительные механизмы приводов подач станков с ЧПУ предназначены для реализации точных перемещений рабочих органов на значительные расстояния, содержат замкнутые зубчатореечные, зубчато-червячные и шарико-винтовые передачи, в которых с помощью разветвленных кинематических цепей и нагрузочных устройств (суппортов, салазок, столов, стоек) обеспечивается их неразмыкание, автоматическая силовая выборка зазоров.
Перспективы развития станков с программным управлением. В одиннадцатой пятилетке будет продолжаться опережающий выпуск'станков'с ЧПУ. Технический уровень станков с ЧПУ повышается в результате применения базовых конструкций и соответствующей номенклатуры комплектного оборудования систем ЧПУ, модульных конструкций, стандартных и унифицированных узлов. Требования точности и повышение производительности, для обеспечения которых необходимы жесткость, виброустойчивость, быстроходность, долговечность, в современных высокопроизводительных станках достигаются применением пластиковых и гидростатических направляющих, портальных конструкций станин.
Применение вертикальных компоновок станков (вместо горизонтальных) способствует уменьшению занимаемых площадей и лучшему удалению стружки из зоны резания.
Развитие программного управления будет идти по пути создания и более простых станков с упрощенными устройствами ЧПУ, а также с применением самоприспособляющихся (адаптивных) систем управления.
Современные станки должны быть приспособлены для работы в автоматических линиях. Промышленные роботы (манипуляторы) обеспечат погрузку, разгрузку, транспортирование и контроль на автоматизированных участках, управляемых от ЭВМ. Технологичность конструкций, удобство обслуживания, безопасность работы на станках, быстрота и удобство регулировок обеспечат высокие экономические и эксплуатационные характеристики станков.
Программное управление и системное проектирование электроприводов станков на базе интегральной технологии и больших интегральных схем позволяют создавать микро-ЭВМ (микропроцессор МП), состоящую из оперативного и управляющего устройств, предназначенную для автоматического выполнения последовательности операций по записанной в оперативной памяти программе, которая может изменяться. Программное управление обеспечивает логическую гибкость, т. е. возможность использовать МП для выполнения различных функций во многих областях, с изменением программы работы изменяется функционирование процессора.
Электроприводы станков с устройствами автоматики также будут охватывать широкий круг разнообразных простейших контролеров, необходимых для управления относительно несложными объектами, например, измерительными приборами и промышленными роботами, автоматизированными устройствами технического диагностирования станочного оборудования, что удешевит ремонт и эксплуатацию станков.
Современная техника требует от рабочего повышенной реакции, продуманности действий и, следовательно, значительного нервного напряжения. Поэтому на станкостроительных заводах уделяется повышенное внимание эргономике и архитектуре станков, т. е. созданию станков с совершенными внешними формами, окраской, удобным расположением механизмов управления и сигнализации.
Выполнение требований эргономики и технической эстетики способствует сохранению здоровья трудящихся и росту производительности труда. Поэтому большое внимание уделяется хорошей организации рабочего места, удобному расположению инструмента, созданию доступа к рычагам, кнопкам и другим органам управления машиной. Все это в конечном итоге способствует повышению работоспособности рабочего, безопасности работы и созданию хорошего настроения.
Станки с ЧПУ принято классифицировать по поколениям. Станки каждого поколения могут иметь право на существование исходя из экономической целесообразности. Станки первого поколения - универсальные, станки второго поколения представляют собой конструкции, специально разработанные для ЧПУ, и станки третьего поколения характеризуются возможностью обеспечения комплексной обработки.
Устройства ЧПУ станков характеризуют и по применяемой элементной базе, программоносителю, структуре устройства и приводу подач. При этом одно и то же устройство может быть отнесено к различным поколениям в зависимости от принятого классификационного признака. По признаку элементной базы, различают следующие четыре поколения: 1 - на полупроводниковых схемах; 2 - на интегральных схемах малой интеграции; 3 - на интегральных схемах средней интеграции (СИС - средние интегральные схемы); 4 - на интегральных схемах большой интеграции (БИС).
По признаку программоносителя различают три поколения:
- 1 - магнитная лента с записью программы унитарным кодом или фазомодулированным сигналом;
- 2 - перфолента пятидорожковая с записью программы в коде БЦК-5;
- 3 - перфолента восьмидорожковая с записью программы в коде ISO.
По признаку структуры различают три поколения:
- 1 - автономное устройство с постоянной структурой NC (Numerat Control);
- 2 - автономное устройство с переменной структурой CNC (Computer Numerat Control);
- 3 - центральная ЭВМ с периферийными устройствами DNC (Direct Numerat Control) - управление от одной ЭВМ.
По признаку привода подач различают следующие поколения: 1 - привод с максимальной частотой до 1000 Гц (шаговый с электродвигателями постоянного тока); 2 - шаговый с максимальной частотой 8000 Гц, частота приемистости (частота наброса) 2000 Гц; 3 - шаговый с максимальной частотой 16 000 Гц; 4 - привод от высокомоментных электродвигателей постоянного тока с тиристорными преобразователями и силовыми шаговыми электродвигателями с максимальной частотой 16 000 Гц.
Повышение частоты обеспечивает повышение скорости перемещения рабочих органов станка, а, следовательно, производительности. Повышение точности обработки обеспечивают уменьшением дискретности. В устройствах ЧПУ с приводом подачи четвертого поколения обеспечены дискретность 0,001 мм и скорость быстрого перемещения 10 м/мин. Однако известны устройства подачи при дискретности 0,001 мм и скорости быстрого перемещения до 20 м/мин.
Устройства с постоянной структурой выпускают для различных групп станков: токарных ("Контур-2ПТ", Н-22), фрезерных ("Контур-ЗП", Н-33), координатно-расточных ("Размер-2М", П-33), шлифовальных (Ш-111М, П-111), электроэрозионных ("Контур-2П-67"). Эти устройства имеют ввод кодированной программы на перфоленте.
Устройства с переменной структурой возникли позднее. Устройства с переменной структурой строятся на основе микро-ЭВМ либо микропроцессоров (класса СNС). Важной особенностью систем СNС является возможность хранения всей управляющей программы в памяти. Это позволяет выполнять редактирование программы непосредственно у станка.
Токарный станок наших дней способен выполнять немало операций металлообработки, но чаще всего на нем обрабатывают внутренние и наружные поверхности различных форм - конических, цилиндрических, фасонных.
1 История токарного станка
Принято считать, что самое первое токарное устройство человек изобрел еще в середине 600 годов до нашей эры. Его конструкция была простейшей, но вполне эффективной: два рабочих центра монтировали соосно друг с другом, зажимали между ними костяные либо деревянные изделия, и начинали вручную их вращать. "Оператор" древнего станка при этом ручным резцом придавал заданную конфигурацию обрабатываемой заготовке.
Позже изделия перестали вращать руками. Для этих целей начали использовать тетиву лука, которую в виде петли набрасывали на изделие. А уже в 14 столетии появились более сложные агрегаты с ножным приводом для выполнения все еще элементарных токарных операций. Такой привод имел упругую деревянную жердь, которую прикрепляли к установке консольно. К педали привязывали веревку, а другой ее конец крепили к обрабатываемой детали.
Веревка натягивалась тогда, когда человек нажимал на педаль, изделие вращалось (на два либо на один оборот), а жердь сгибалась. После этого с педали убирали ногу, веревка устремлялась вверх, а деталь вращалась на те же самые два или один оборот в другую сторону. Конструкция была достаточно простой и позволяла сравнительно качественно выполнять токарную обработку заготовок, а также техническое обслуживание токарного приспособления.
Уже в самом начале 16 столетия на токарных станках можно было производить обработку объективно сложных заготовок, благодаря введению в конструкцию агрегатов люнета и центров из стали. Правда, металлические детали на станках тех лет обрабатывать было нельзя из-за малой мощности их привода.
В 1710-х годах россиянин Андрей Нартов создал агрегат с суппортом механического типа. Именно это техническое изобретение, по сути, дало толчок дальнейшему развитию металлорежущего оборудования. Уже к середине 18 столетия во Франции появился агрегат, чьи технические возможности делали его практически универсальным. А к концу века французы порадовали мир и станком специального типа, на котором осуществлялась нарезка винтов.
Первым же по-настоящему универсальным агрегатом признан станок Генри Модсли образца 1794 года. Именно он и стал базой для всего последующего токарного оборудования. Кстати, предприятие Модсли самым первым начало изготавливать комплекты плашек и метчиков, с помощью коих на станках выполнялась операция нарезания резьбы. После этого универсальный токарный станок стал не мечтой, а реальностью.
Процесс автоматизации токарных агрегатов стартовал в 19 веке. Пионерами здесь являлись уже американские инженеры. Они ввели в конструкцию станков разнообразные элементы автоматики, а затем придумали и револьверный агрегат, на базе коего впоследствии создавались станки типа "автомат" (их назначение мы опишем ниже). Самый первый токарный автомат универсального типа - это станок Спенсера, представленный в 1973 году.
2 Типы и виды токарных станков
По принятой в России классификации, которая осталась от времен СССР, токарные станки по металлу причисляются к первой группе металлорежущего оборудования. В этой группе существуют следующие типы токарных станков:
- полуавтомат и автомат одношпиндельный;
- полуавтомат и автомат многошпиндельный;
- револьверный;
- отрезной;
- карусельный;
- лобовой и винторезный;
- полировальный и многорезцовый;
- специализированный (автомат и обычный);
- специальный.
Тот или иной станок токарной группы может иметь одну из пяти степеней точности:
- С - особую;
- В - высокую;
- Н - нормальную;
- А - особо высокую;
- П - повышенную.
Зная классификацию токарных станков, можно с первого взгляда определить, к какому типу относится определенный агрегат, и понять его основное назначение. В маркировке его модели имеется:
- единица, стоящая на первом месте, которая говорит о том, что перед нами именно токарное оборудование;
- вторая цифра, определяющая тип агрегата;
- третья цифра и четвертая (некоторые модели не имеют четвертой цифры), указывающая на главный параметр (размерный) установки, под коим понимают в большинстве случаев высоту центров.
В кодировке конкретной модели могут присутствовать и буквы, которые обозначают особенности конструкции агрегата (автомат, специальный, базовый и пр.), уровень его точности, вариант модификации, наличие на оборудовании числового программного комплекса. Если перед вами, например, можно понять, что это токарно-винторезный агрегат (буква "И") повышенной степени точности (буква "П") с высотой центров 110 миллиметров. Таким образом, можно просто увидеть фото установки с указанием ее маркировки, чтобы все стало понятным.
3 Краткое описание самых распространенных видов токарных агрегатов и их фото
Штучные заготовки и изделия из прутков обрабатываются на токарно-револьверных установках. Указанные заготовки и прутки располагают не одной, а несколькими поверхностями, поэтому для их обработки требуется производить многоинструментальную настройку станка. Она становится возможной именно за счет наличия револьверной головки, на которой предусмотрено два и более гнезда для размещения рабочего инструмента в державках. Обслуживание револьверных установок сравнительно сложное, но его функциональность того стоит. Некоторые модели токарно-револьверных агрегатов - 1Е316П, 1Г340ПЦ, 1П371, 1А341.
Токарно-карусельные станки (модели 1550, 1541, 1Л532, 1512 и другие) используются для работы с тяжелыми изделиями относительно небольшой длины с крупными диаметрами (маховики, колеса зубчатого типа и так далее). На этом оборудовании изначально можно осуществлять растачивание и точение, прорезать канавки, обрабатывать торцы деталей. Если же снабдить такие токарные станки по металлу дополнительными приспособлениями, можно будет сказать, что они превратятся в универсальные, ведь на них станет доступным нарезание резьбы, шлифование металла, фрезерование и многие иные процедуры.
Токарный многошпиндельный автомат (например, 1П365, 1Б140) применяется при серийной обработке точных и сложных заготовок из труб, а также из шестигранного, круглого, квадратного калиброванного проката, полученного по холоднокатаной технологии. Он имеет повышенную жесткость конструкции и мощный привод, что гарантирует отличную производительность. При этом его обслуживание мало чем отличается от технической "заботы" об обычном токарном станке. Любой современный автомат с несколькими шпинделями способен производить нарезание и накатывание резьбы, растачивание, фасонное и черновое обтачивание и другие операции.
Чаще всего применяемыми по праву считаются . Практически любой подобный агрегат - это универсальный токарный станок, дающий возможность выполнять весь спектр токарных операций. Модели таких установок (16Б16А, 16П16П, 16К50, 16К20 и другие) можно встретить на любом производственном предприятии. Конструктивно каждый универсальный токарный станок имеет одну и ту же компоновку, которая лишь незначительно отличается у разных агрегатов. Другими словами, он состоит из идентичных узлов.
Для выпуска мелких серийных изделий из профилей (фасонных) и калиброванного прутка в наши дни чаще всего используется токарный автомат, предназначенный для выполнения операций точения в продольном направлении. Данное оборудование оптимально для обработки самых разных металлов. Автомат (любые его модели) легко справится и со сверхтвердыми стальными композициями, и с податливой медью. Как правило, его применяют при массовом производстве. Токарные станки по металлу для продольного точения в настоящее время поставляются на российский рынок зарубежными компаниями (корейскими, японскими), есть в продаже и отечественные агрегаты (1М10ДА и другие).
4 Конструкция токарного станка и фото его отдельных частей
Практически все токарные станки по металлу имеют ряд основных частей вне зависимости от конкретной модели агрегата. К таковым компонентам относят:
- Станину. Она предназначена для установки всех элементов оборудования.
- Фартук. В нем происходит модификация движения валика либо рабочего винта в движение суппорта (по своей сути оно является поступательным).
- Шпиндельную бабку. Токарные станки по металлу обязательно имеют шпиндель и коробку скоростей (они также считаются основными компонентами агрегата), которые размещаются в шпиндельной бабке.
- Суппорт. Данный узел позволяет, во-первых, зафиксировать инструмент для обработки детали, а во-вторых, придать ему требуемые движения подачи. На суппорте находится нижняя каретка (некоторые модели оборудования имеют несколько кареток) и верхняя (на ней монтируется резцедержатель).
- Коробку подач. Важный элемент станка, его назначение состоит в том, чтобы передавать при помощи ходового валика или ходового винта движение на суппорт.
- Электрическое оборудование. Все модели токарных агрегатов снабжаются электродвигателями (их мощность, конечно же, бывает разной), а также специальными элементами и органами для управления электрооборудованием.
Также в конструкции любого токарного станка имеются тумбы. Они позволяют устанавливать изделие, подвергающееся тому или иному виду металлообработки, а также базовые механизмы на высоту, удобную для оператора станка. На фото конкретного агрегата, который вас интересует, видны все без исключения его основные узлы, а техническое описание станка исчерпывающе рассказывает о функциях каждого узла.
Унификация элементов токарных установок позволяет эффективно и без лишних затрат времени выполнять их техническое обслуживание и ремонт. Если техник знает, из чего состоит станок, он легко определит его возможные неисправности и проведет требуемые мероприятия, направленные на восстановление работоспособности оборудования.
5 Правила техники безопасности при работе на токарном станке
Перед тем, как приступить к эксплуатации агрегата, токарь должен:
- Надеть и застегнуть на все пуговицы полагающуюся ему специальную одежду.
- Провести осмотр технического состояния станка. Если оборудованию требуется специализированное обслуживание (например, замечены серьезные неисправности), следует вызвать техника или наладчика. В тех случаях, когда установленные неисправности можно устранить своими силами, токарю разрешается выполнить несложные технические операции самостоятельно.
- Получить техзадание на выполнение работ (чертежи, фото и т.д.), изучить его особенности.
Обратите внимание! Если замечены неисправности ограждения различных узлов и вращающихся механизмов станочного оборудования, приступать к работе категорически запрещается.
Также токарю нельзя:
- выполнять работы тогда, когда производится проверка, наладка или обслуживание станка;
- эксплуатировать агрегат с центрами с явными признаками износа;
- применять неисправные инструменты и зажимные устройства;
- самостоятельно ремонтировать электрическую аппаратуру агрегата;
- поручать работу на станке другим лицам, а также оставлять установку во включенном состоянии без присмотра.
Станки токарной группы предназначены для выполнения большого количества операций по обработке металла. Чаще всего данное оборудование используется для работы с наружными и внутренними поверхностями деталей, которые имеют цилиндрический, конический или фасонный профиль. Еще одно назначение токарных станков по металлу - выполнения операций по сверлению отверстий, обработке торцов.
Основные разновидности оборудования
Классификация токарных станков в основном осуществляется на основании их конструкции.
Токарно-винторезный
Все виды токарных станков из данной группы являются универсальными, поэтому они широко используются на серийных и единичных производствах.
С их помощью можно выполнять различные операции - нарезание резьбы (модульной, метрической, дюймовой), всевозможная обработка металлических заготовок.
В перечень основных конструктивных элементов данного станка входят:
- шпиндельная бабка. Состоит из шпинделя и коробки скоростей;
- суппорт. Предназначен для фиксации в нужном положении режущего инструмента;
- станина. Предназначена для закрепления основных конструктивных узлов агрегата;
- коробка подач. Предназначена для передачи движения от шпиндельного узла к суппорту. Это возможно благодаря наличию в составе конструкции ходового винта или валика;
- фартук. Необходим для трансформации передвижений валика или винта на перемещение суппорта в нужном направлении;
- задняя бабка. Часто оснащается дополнительными инструментами для поддержки в нужном положении обрабатываемой заготовки.
Шпиндельная бабка станка
Токарно-карусельные
Все типы токарных станков, которые можно отнести к карусельной группе, обычно предназначены для работы с габаритными заготовками. Они обладают следующими функциональными способностями:
- применяются для точения поверхностей цилиндрической или конической формы;
- используются для прорезки пазов различной конфигурации;
- при необходимости выполняется шлифовка, фрезеровка и подрезка торцов;
- существует возможность выполнения резьбы.
В состав данного станка входит стол, на котором находится планшайба. Также присутствуют стойки, где передвигается траверса, оборудованная суппортами.
Лоботокарный
Основное предназначение лоботокарного станка - обработка цилиндрических, конических и лобовых деталей. В оборудовании данного типа ось вращения заготовки размещается горизонтально.
Токарно-револьверные
Все виды токарных станков, которые можно отнести к револьверной группе, предназначены для обработки деталей из калиброванного прутка. Данное оборудование способно выполнить широкий спектр технологичных операций:
- точение и расточка;
- зенкерование;
- сверление;
- фасонное точение;
- формировка резьбы;
- развертывание.
Специфическое название станка вызвано особым способом крепления всех инструментов. Они устанавливаются в специальном держателе - статическом или приводном. Последний тип обеспечивает агрегат широким спектром возможностей. С его помощью можно осуществлять сверление, фрезеровку, нарезку резьбы.
Токарно-револьверный автомат
Токарно-фрезерный обрабатываемый центр
Данное оборудование сочетает в себе функциональные способности фрезерного и токарного станка. В состав его конструкционных элементов входит фрезерная головка под конус, которая обеспечивает выполнение множества операций, поэтому способна достойно конкурировать с револьверным типом. В данном случае для точения выполняется металлорежущими резцами. Они устанавливаются во фрезерную головку, что повышает их функциональные возможности.
Автомат продольного точения
Предназначение автомата продольного точения заключается в изготовлении небольших деталей при серийном производстве из различных прутков, фасонного профиля и проволоки, которая свернута в бунт. Его используют для обработки заготовок, которые изготовлены из меди, легированной стали и многих других металлов.
Автоматы продольного точения оснащаются следующими типами шпиндельных бабок - неподвижными и подвижными. Также данные агрегаты могут быть револьверными, одношпиндельными. Первые имеют некоторые преимущества, поскольку способны одновременно выполнять несколько операций.
Многошпиндельные токарные станки
Такие автоматы предназначены для обработки сложных заготовок, которые сформированы из холоднотянутых прутков разного сечения или из труб. В основном их используют для обеспечения потребностей серийного производства. С их помощью осуществляют следующие операции:
- точение, растачивание и подрезку;
- сверление;
- развертывание;
- формирование резьбы;
- зенкерование.
Высокая производительность такого автомата обеспечивается большой мощностью приводного механизма, достаточной жесткостью конструкции, способностью одновременно выполнять несколько операций.
Настольные
Основная отличительная черта такого станка - он фиксируется на специальном столе. Данный тип агрегатов имеет небольшие габариты и вес.
С его помощью можно выполнять широкий перечень различных технологических операций по обработке деталей, изготовленных из металла, дерева, пластика. Также агрегаты настольного типа способны выполнять сверление, расточку или фрезеровку.
В основном такое оборудование используется в домашних условиях или для обеспечения потребностей мелкосерийного производства. Его преимуществом считают низкий уровень энергопотребления, небольшая стоимость. Во время работы настольных станков шум минимален, что очень ценят многие пользователи.
Станки с ЧПУ
Многие станки разного строения оснащены числовым программным управлением или ЧПУ. Они отличаются высокой продуктивностью работы, точностью и легкостью эксплуатации.
При внедрении ЧПУ в основном используют такие типы систем:
- разомкнутые. Подразумевают применение одного потока информации. Такой агрегат первым делом расшифровывает данные, только после чего передает заданные команды всем механизмам;
- замкнутые. Данная система работает с применением двух потоков информации, которые принимаются от считывающего и измеряющего механизма;
- самонастраивающиеся. Корректируют всю информацию на основании изменений, которые происходят во время обработки деталей.
Также станки с ЧПУ разделяют на типы в зависимости от того, как происходит управление основными рабочими процессами:
- позиционные. Подразумевают установку механизма для обработки деталей в нужном положении, только после чего начинается сам процесс работы;
- прямоугольные. Данные системы используют для обработки заготовок, которые имеют ступенчатую форму. Они способны автоматически переключать продольную и поперечную передачи;
- контурные. Обеспечивают беспрерывную работу агрегата в соответствии с заданными параметрами.
Станки с бесступенчатым приводом
Бесступенчатый привод обеспечивает токарное оборудование возможностью непрерывного изменения частоты вращения шпинделя. При помощи данного агрегата можно осуществлять обработку внутренней и внешней поверхности заготовок. При этом весь рабочий процесс происходит при наличии самых лучших скоростных параметров.
Также станки с бесступенчатым приводом отличаются долгим сроком службы, простотой управления и надежностью. Отчасти это обеспечивается отсутствием коробки скоростей. Регулировка частоты вращения шпинделя происходит механическим, электрическим и гидравлическим путем.
Трубонарезные агрегаты
Данные токарные станки узкоспециализированы. Они применяются только для нарезки труб, изготовленных из стали. Также они могут производить обработку их торцов, наносить резьбу с нужными характеристиками. Данные агрегаты широко используются в разных отраслях промышленности, в том числе в нефтяной и газодобывающей, геологоразведке.
Если трубонарезный станок оснащен ЧПУ, он работает по следующей схеме:
- заготовка в виде трубы фиксируется с двух концов в патроне;
- устанавливается программа, которая способна автоматическим образом устранить все дефектные части детали;
- для выполнения дополнительных операций станок оснащается револьверной головкой, патронами разного типа, резцерезкой.
Чтобы обеспечить долгий срок службы подобного оборудования, его направляющие элементы подвергаются закалке и шлифовке. Это также позволяет повысить точность агрегата, что очень важно для эффективной работы.
Классификация оборудования по типу точности
На основании точности, которую обеспечивает оправленный токарный агрегат, ему присваивают степень:
- С. Характеризуют оборудование с особой точностью;
- В. Присваивают агрегатам, которые во время своей работы обеспечивают высокую точность;
- Н. Дают станкам с нормальной точностью;
- А. Присваивают устройствам, которые отличаются особенно высокой точностью;
- П. Имеют все станки, которые во время работы обеспечивают повышенную точность обработки.
Маркировка токарных станков
Чтобы понять, какими конструкционными особенностями обладают токарные агрегаты, какая их сфера применения, следует обращать внимание на маркировку оборудования.
Она состоит из нескольких цифр, каждая из которых имеет свое значение:
- первая цифра это обязательно 1. Она обозначает, что данный агрегат относится к токарной группе;
- вторая цифра маркировки обозначает тип токарного станка;
- третья и четвертая цифра указывает на высоту его основных центров.
Внимательно изучив все особенности маркировки токарных станков и их классификацию, можно понять принцип их работы.
Видео по теме: Устройство и принцип работы токарного станка с ЧПУ
promzn.ru
Классификация токарных станков
Токарная группа станков подразделяется на 9 типов
1. одношпиндельные автоматы и полуавтоматы 2. многошпиндельные автоматы и полуавтоматы 3. револьверные 4. сверлильно-отрезные 5. карусельные 6. токарные и лобовые 7. многорезцовые 8. специализированные 9. разные токарные
Вторая цифра в номере модели означает - тип станка, остальные одна или две цифры характеризуют основные параметры станка или обрабатываемой заготовки.
Модель 16К20 - токарный станок, где высота центров 200мм. Буква К - обозначает модернизацию базовой модели.
Модель 1525 - это токарно-карусельный станок. На таком станке можно обрабатывать деталь диаметром до 2500мм.
Есть некоторые виды станков 1Д62, 1К62 и другие. Буква может стоять после номера группы или типа станка. Если буква ставится после шифра модели, то она имеет совершенно другое значение например: может быть указан класс точности станка.
Станки по степени точности делятся на пять классов
(Н) Нормальная точность (П) Повышенная точность (В) Высокая точность (А) Особо высокая точность (С) Особо точные или прецизионные Степень или класс точности указывается в конце шифра кроме класса (Н) например: 1К62П.
Станки с числовым программным управлением ЧПУ обозначаются индексами в конце шифра станка
Ц - цикловое программное управление Т - оперативная система управления Ф1 - цифровая индикация Ф2 - числовое позиционное программное управление Ф3 - контурная система ЧПУ Ф4 и Ф5 - комбинированные системы ЧПУ (многоцелевые станки)
модель 16К20Ф3 - токарный станок с контурной системой управления
Модель 1713Ц - токарный многорезцово-копировальный полуавтомат с цикловой системой программного управления (ПУ) модель 16К20Т - токарный станок с оперативной системой управления модель 1540Т - токарно-карусельный станок с оперативной системой управления модель 1Е811Ф1 - токарно-затыловочный станок с цифровой индикацией и предварительным набором координат
Чем больше функций у станка, тем сложнее написания названия (модели станка). При наличии револьверной головки для автоматической смены режущего инструмента в конце модели ставится буква Р, при наличии магазина инструментов в конце шифра ставится буква М.
www.tokar-work.ru
10. Станки токарной группы. Назначение, их классификация. Работы, выполняемые на токарных станках
Станки для токарной обработки (точения) составляют значительную долю в парке металлорежущего оборудования (до 30...40%) и предназначены для обработки наружных, внутренних и торцовых поверхностей тел вращения, а также нарезания резьб. Главным движением в токарных станках является вращение заготовки, инструмент же осуществляет прямолинейное продольное или поперечное движение подачи.
Токарно-винторезные станки как с ручным управлением, так и с ЧПУ являются наиболее универсальными станками токарной группы для обработки деталей типа валов, дисков и втулок и обеспечивают выполнение следующих основных видов работ (рис.37): обтачивание резцами наружных цилиндрических (а) и конических (б) поверхностей; обработку торцовых поверхностей (в); прорезку канавок и отрезку (г); растачивание цилиндрических и
Рис.37 Типовые операции,
выполняемые на токарных станках.
конических отверстий (д); фасонное точение (е); сверление, зенкерование и развертывание отверстий (ж); нарезание наружной и внутренней резьб резцами (з), метчиками и плашками (и). На них можно производить также накатывание рифленых поверхностей, выглаживание и раскатку поверхностей (к).
Станки с ручным управлением в подавляющем большинстве случаев имеют горизонтальную компоновку, удобную для обслуживания и наблюдения за зоной обработки.
На рис.38 показаны основные узлы станка. Обрабатываемая заготовка, закрепленная в патроне 1, получает вращение от коробки скоростей, расположенной в шпиндельной (передней) бабке 9, связанной ременной передачей с приводным двигателем, обычно расположенным в тумбе станины 7. Инструмент, устанавливаемый в резцедержателе, закрепленном на суппорте 2, получает продольное и поперечное перемещение через коробку подач 8 и фартук 5. При нарезании резьбы резцом продольное перемещение суппорта осуществляется от ходового винта 4, для остальных операций используется ходовой валик 6 и зубчатая рейка; задняя бабка 3 служит для поддержания длинных заготовок, а также иногда для закрепления и перемещения осевого инструмента, предназначенного для обработки центральных отверстий.
Рис.38 Компоновка токарно-винторезного станка.
Основными параметрами токарно-винторезных станков, определяющими его рабочее пространство, являются высота линии центров над станиной Н, наибольший диаметр D обрабатываемой заготовки, устанавливаемой над станиной, и наибольшее расстояние между центрами передней и задней бабки, которое ограничивает наибольшую длину обрабатываемой заготовки. Диаметр D приблизительно равен удвоенной высоте центров Н, измеряемой от горизонтальной плоскости направляющих.
Важным размером станка является также наибольший диаметр обрабатываемой заготовки D, устанавливаемой над суппортом. По параметру Н токарно-винторезные станки выпускаются в пределах размерного ряда с = 1,25 от 100 до 6300 мм. Станки с одним и тем же параметром Н могут иметь различные межцентровые расстояния, которые в тяжелых станках доходят до 25 метров и даже более.
При правильной эксплуатации на станках среднего размера нормальной точности могут быть получены поверхности по 8...7 квалитету точности с шероховатостью Ra не более 3,2...1,6 мкм. На специальных особо точных токарных станках при применении инструмента из монокристаллических алмазов можно получать поверхности с погрешностью формы, определяемой десятыми долями микрометра и шероховатостью R z ≤0,1 мкм.
studfiles.net
5.1. Классификация и выбор основных технических показателей станков токарной группы
Токарная обработка (точение) предназначена для механического формирования геометрии деталей машиностроения лезвийным инструментом посредством снятия стружки. Кинематика резания определяется в основном относительным вращательным движением заготовки с пространственно фиксированной осью вращения и произвольным движением подачи. Объектами обработки являются чаще всего соосные поверхности вращения и плоские поверхности деталей типа валов, дисков и втулок, включая нарезание наружных и внутренних резьбовых поверхностей, а также поверхности некоторых других форм, например некруглых, путем введения дополнительного относительного движения инструмента.
Формы поверхностей, получаемых способами токарной обработки, приведены в табл. 5.1.
Классификация станков токарной группы только по технологическим признакам недостаточна вследствие новых возможностей, предоставляемых устройствами ЧПУ в технологическом и конструктивном отношении, поэтому целесообразно использование признаков, отражающих конструктивно-видовые особенности токарных станков, а именно: основной конструктивный признак; вспомогательный видовой признак; компоновка; количество позиций закрепления заготовок; число устанавливаемых инструментов; вид управления; класс точности .
Классификация станков по основным и вспомогательным признакам приведена в табл. 5.2.
Компоновка станков обусловлена положением главной оси вращения заготовки и относительным положением инструмента в пространственной системе координат, используемой в ISO recommendation R-841. IIo этому признаку выделяются горизонтальные и вертикальные компоновки.
Уровень концентрации операций, выполняемых на одном станке, характеризуется числом рабочих позиций и способом закрепления заготовок (одно- и многошпиндельная патронная; одно- и многошпиндельная цанговая (прутковая); одно- и многошпиндельная центровая; комбинированная), а также условиями, определяющими эффективность используемого инструмента: числом и сложностью форм обрабатываемых поверхностей с различным направлением подачи; числом разнотипных инструментов; возможностями пространственной ориентации инструментов относительно заготовки; сопоставимостью времен обработки поверхностей.
По числу позиций закрепления заготовок различают одно- или многошпиндельные конструкции, а по числу устанавливаемых инсгрументов - станки одно- или многоместные, много инструментальные и с магазином инструментов.
В этой связи особое внимание уделяется концентрации операций токарной обработки, созданию многоцелевых токарных станков, объединяющих выполнение внецентрового сверления, некоторых фрезерных и других подобных операций. При этом принимаются меры для сокращения внецикловых потерь, связанных с переналадкой, контролем, загрузкой-выгрузкой, сменой инструмента и другими, что возможно при наличии развитой системы управления станком на базе ЧПУ.
Возможности и классификация современных токарных станков по степени автоматизации приведены в табл. 5..3.Точность станков регламентируется государственными (отраслевыми) стандартами, в целом содержащими пять классов точности.
Распределение основных видов станков токарной группы по классам точности приведено в табл.5.4. Специальные и специализированные станки таблицей не охватываются.Технические и технологические показатели токарных станков определяются совокупностью компонентов и их составляющих, основные из которых отражены в табл. 5.5.
Таблица 5.1. Типовые поверхности, получаемые при токарной обработке
| Форма поверхности | Способ получения |
| 1. Внешняя круглая цилиндрическая | а) Внешнее продольное круглое точение: ось вращения заготовки и линия подачи параллельны; б) Внешнее поперечное круглое точение: ось вращения заготовки и линия подачи взаимно перпендикулярны; в) Внешнее бесцентровое точение: продольное круглое точение несколькими вращающимися инструментами с малым вспомогательным углом в плане при большой подаче |
| 2. Внутренняя круглая цилиндрическая | а) Внутреннее продольное круглое растачивание: ось вращения заготовки и линия подачи параллельны; б) Внутреннее продольное сверление (зенкерование, развертывание): ось вращения заготовки и ось инструмента совпадают; в) Внутреннее поперечное круглое растачивание канавки: ось вращения заготовки и подачи взаимно перпендикулярны на некотором участке |
| 3. Внешняя (внутренняя) торовая поверхность | Внешнее (внутреннее) круглое двустороннее точение с произвольной подачей комбинацией способов la, 16 и 2а, 2в |
| 4. Внешняя коническая | а) Внешнее продольное точение со смещением одного из центров станка; б) Внешнее продольное точение с поворотом направляющих движения инструмента; в)Внешнее продольное точение с направляющей линейкой; г) Внешнее поперечное точение инструментом с широкой наклонной режущей кромкой |
| 5. Внутренняя коническая | Внутреннее продольное растачивание аналогично способам 46, 4в. поперечное - способу 4г |
| 6. Внешняя винтовая | а) Внешнее продольное винтовое точение однозубым инструментом с подачей, равной шагу, и профилем режущей кромки, соответствующим профилю резьбы; б)То же, многозубым инструментом (резьбовой гребенкой); в)То же, многозубым охватывающим инструментом (плашкой); д) Внешнее продольное охватывающее фрезерование многозубым инструментом; |
Продолжение табл. 5.1
| Форма поверхности | Способ получения |
| г) Внешнее продольное нарезание многозубым вращающимся инструментом; д)Внешнее поперечное винтовое точение торцовых спиралей с произвольным шагом, равным подаче, и профилю резьбы по способу 1б; е) Внешнее продольное наружное фрезерование многозубым инструментом |
|
| 7. Внутренняя винтовая | а) Внутреннее продольное нарезание однозубым инструментом, профиль режущей кромки которого соответствует профилю впадины резьбы; б)Внутреннее продольное нарезание многозубым инструментом (метчиком) соосно оси вращения заготовки с подачей, равной шагу резьбы метчика |
| 8. Внешняя плоская | а) Внешнее поперечное подрезное точение направление подачи перпендикулярно оси вращения заготовки; б) Внешнее продольное подрезное точение; главная режущая кромка инструмента перпендикулярна оси вращения заготовки; в)Внешнее прорезное точение |
| 9. Внутренняя плоская | Внутреннее поперечное подрезное точение аналогично способам На и 8в, продольное по 8б |
| 10. Внешняя фасонная | а) Внешнее поперечное отрезное точение профильным инструментом; б) Внешнее продольное точение вращающимся профильным инструментом; в) Внешнее копировальное точение с управляемым движением подачи |
| 11. Внешнее некруглое | а) Внешнее прорезное некруглое точение с управляемым движением подачи; б) Внешнее продольное некруглое точение при тех же условиях |
Таблица 5.2. Классификация станков токарной группы по основным и вспомогательным признакам
| Основные признаки | Вспомогательные признаки |
| Токарные и токарно-винторезные станки | Универсальные токарно-винторезные Патронные и патронно-центровые Патронно-прутковые и патронно-центровые прутковые Настольные |
| Токарные полуавтоматы и автоматы | Поперечного и продольного точения Одно шпиндельные программируемые Одно шпиндельные вертикальные Многошпиндельные горизонтальные с вращающимися заготовками Многошпиндельные горизонтальные с вращающимися инструментами Многошпиндельные вертикальные Фронтальные |
| Токарные револьверные станки | Горизонтальная револьверная головка Вертикальная револьверная головка |
| Токарные копировальные станки | Многорезцовые Гидрокопировальные |
| Карусельные и лобовые станки | Одностоечные Двухстоечные |
| Токарные затыловочные станки | Универсальные |
| Резьбо обрабатывающие станки | Гайконарезные Резьбонарезные Резьботокарные |
| Токарные специализированные и специальные | Для обработки турбинных колес, гильз, цилиндров, труб, коленчатых валов и др. |
Таблица 5.3. Классификация токарных станков по степени автоматизации
| Степень автоматизации | Набор автоматически выполняемых функций |
| Ручное управление | Установка заготовки и инструмента, позиционирование рабочих органов и формирование базовых циклов вручную. Автоматизированное позиционирование рабочих органов и формирование базовых циклов |
| Полуавтоматическое управление | Постоянство базовых циклов, сформированных вручную. Частичное изменение этапов базовых циклов вручную. Произвольное изменение базовых циклов с заменой инструмента вручную |
| Автоматическое управление | Произвольное автоматическое изменение базовых циклов с заменой инструмента. Произвольное автоматическое изменение порядка выполнения базовых циклов с соответствующей сменой порядка работы инструмента. То же, включая манипуляции с заготовкой и обработанной деталью. Полная автоматическая организация цикла изготовления детали |
Таблица 5.4. Классы точности и основные виды станков токарной группы
Токарные станки необходимы для обработки разных металлических или древесных заготовок. На них делают расточку и обточку цилиндрических, фасонных поверхностей, сверление отверстий, обработку торцов. Токарная группа станков подразделяется на 9 видов, каждый имеет свою конструкцию, свое предназначение, степень автоматизации. На станки можно устанавливать дополнительно устройства, расширяющие их функциональность.
Виды станков
Токарно-винторезный станок
Этот тип станков используется для обработки цветных и черных металлов, нарезания модульной, метрической, дюймовой резьб. Они являются самыми универсальными станками, их применяют как в серийном производстве, так и в единичном. Компоновка данных станков почти однотипная. На примере станка 16К20 можно выделить такие основные элементы:
Станина, которая является основой для всех механизмов;
Шпиндельная (передняя) бабка, состоящая из шпинделя, коробки скоростей и другого;
Коробка подач, передающая движение от шпинделя к суппорту при помощи ходового винта или валика;
Фартук, преобразующий вращение валика или винта в движения поступательного характера суппорта;
Задняя бабка может иметь сверло или развертку для поддержки обрабатываемой детали;
Суппорт, служащий для фиксации режущего инструмента.
Токарно-винторезные станки в зависимости от точности бывают таких видов:
1. нормальной точности;
2. повышенной;
3. высокой;
4. особо высокой;
Этот тип предназначен для обработки габаритных деталей. Такие станки используют для растачивания конических и цилиндрических поверхностей, а также для прорезки канавок, подрезки торцов. Еще на нем можно шлифовать, фрезеровать, нарезать резьбу.
Основным узлом здесь является стол, на котором находится планшайба. Также есть две стойки, соединяющиеся порталом. По этим стойкам передвигается траверса, имеющая два суппорта. Один из которых револьверный, а другой расточный. Первый служит для сверления отверстий, подрезки торцов. А второй суппорт необходим для обработки конических поверхностей, растачивания отверстий.
В зависимости от диаметра планшайбы бывают одностоечные или двухстоечные станки. Первые имеют диаметр до 2000 мм, а другие более 2000 мм.
Лоботокарный станок
Этот вид используется для обработки конических, лобовых, цилиндрических поверхностей. Структура таких станков имеет горизонтальную ось вращения детали.
Токарно - револьверный станок
Такие станки нужны для обточки, подрезки, сверления, развертывания, фасонного точения деталей и заготовок из калиброванного прутка. Такое название он получил из-за способа крепления режущих инструментов, которые закрепляются в специальном держателе, который бывают статическими или приводными. Приводные держатели расширяют функциональность данного типа станков, с помощью него можно сверлить отверстия, нарезать резьбу, фрезеровать.
Есть токарно-револьверные станки с ЧПУ (программным управлением), которые почти не нуждаются в операторе, если его снабдить прутковым податчиком.
Токарно-фрезерный обрабатывающий центр
Этот центр сочетает в себе функции фрезерного и токарного станков. Такое оборудование превышает возможности револьверных станков с помощью фрезерной головы под конус (Capto, HSK). Из-за этого токарный резец можно устанавливать во фрезерную голову, что дает возможность осуществлять точение. Могут ставится резцы с квадратным или специальным хвостовиком. Такие центры используются, как правило, для точения, фрезерования коленвалов и других деталей.
Автомат продольного точения
Такое оборудование необходимо для изготовления мелких деталей из фасонного профиля, калиброванного, холоднотянутого прутка. При этом автомат может работать с разными материалами (легированная сталь, медь и др.). Преимущество автоматов том, что они хороши при серийном производстве. Бывают автоматы с подвижной и неподвижной шпиндельной бабкой. Также бывают револьверные и одношпиндельные. Первые могут выполнять одновременно несколько операций с различными деталями.
В станочном парке промышленности одно из ведущих мест занимает группа токарных станков. Несмотря на преобладание тенденции развития специальных токарных станков и автоматов, отвечающих задачам получения наибольшей производительности при максимальной автоматизации процессов, продолжают совершенствовать и универсальные токарно-винторезные станки.
Токарно-винторезные станки предназначены для выполнения разнообразных работ. На этих станках можно обтачивать наружные цилиндрические, конические и фасонные поверхности, растачивать цилиндрические, конические отверстия, обрабатывать торцовые поверхности, нарезать наружную и внутреннюю резьбы, сверлить, зенкеровать и развертывать отверстия, производить отрезку, подрезку и другие операции.
Основными параметрами токарно-винторезного станка являются наибольший диаметр обрабатываемой заготовки над станиной и наибольшее расстояние между его центрами, которое определяет наибольшую длину обрабатываемой заготовки. Кроме этих основных параметров важными размерами токарно-винторезных станков являются наибольший диаметр обрабатываемой заготовки над суппортом, наибольшая частота вращения шпинделя, наибольший диаметр прутка, проходящего через отверстие шпинделя и размер центра шпинделя.
Токарные станки оснащают копировальными устройствами, что позволяет обрабатывать сложные контуры без специальных фасонных резцов и комбинированного расточного инструмента и значительно упрощает наладку и подналадку станков. Имеются токарно-копировальные станки с двумя-тремя копировальными суппортами, на которых можно обрабатывать наружные, внутренние и торцовые поврехности. Применение в токарных станках числового программного управления дает возможность полностью автоматизировать цикл обработки на них.
Сверлильные станки
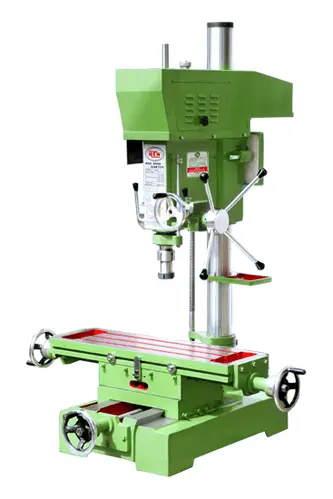
Сверлильные станки предназначены для сверления отверстий, нарезания в них резьбы метчиком, растачивания и притирки отверстий, вырезания дисков из листового материала и т.д. Эти операции выполняются сверлами, зенкерами, развертками и другими подобными инструментами.
Существуют следующие типы универсальных сверлильных станков:
- Одношпиндельные настольно-сверлильные станки для обработки отверстий малого диаметра. Станки широко применяют в приборостроении. Шпиндели этих станков вращаются с большой частотой.
- Вертикально-сверлильные станки (основной и наиболее распространенный тип) применяют преимущественно для обработки отверстий в деталях сравнительно небольшого размера. Для совмещения осей обрабатываемого отверстия и инструмента на этих станках предусмотрено перемещение заготовки относительно инструмента.
- Радиально-сверлильные станки используют для сверления отверстий в деталях больших размеров. На этих станках совмещение осей отверстий и инструмента достигается перемещением шпинделя станка относительно неподвижной детали.
- Многошпиндельные сверлильные станки обеспечивают значительное повышение производительности труда по сравнению с одношпиндельными станками.
- Горизонтально-сверлильные станки для глубокого сверления.
К группе сверлильных станков также можно отнести центровальные станки, которые служат для получения в торцах заготовок центровых отверстий.
Основными размерами сверлильных станков являются наибольший условный диаметр сверления, размер конуса шпинделя, вылет шпинделя, наибольший ход шпинделя, наибольшие расстояния от торца шпинделя до стола и до фундаментной плиты и др.
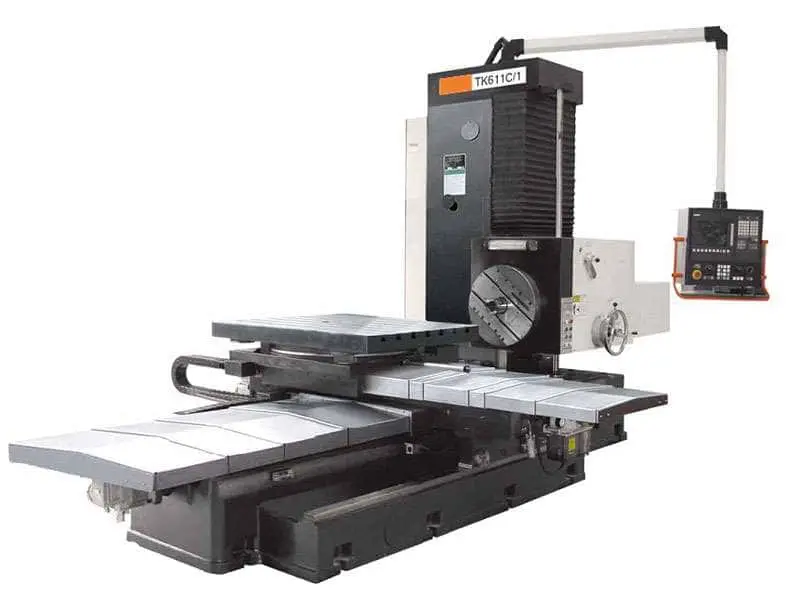
Расточные станки подразделяют на:
- горизонтально-расточные,
- координатно-расточные
- алмазно-расточные (отделочно-расточные).
Алмазно-расточные станки применяют для тонкой (алмазной) обработки, на них можно растачивать отверстия с отклонением поверхности от цилиндричности в пределах 3-5 мкм.
Координатно-расточные станки предназначены для обработки точных отверстий в тех случаях, когда нужно получить точные межцентровые расстояния или расстояния осей отверстий от базовых поверхностей (в пределах 0,005-0,001 мм).
Горизонтально-расточные станки предназначены для обработки деталей больших размеров и массы. На них можно растачивать, сверлить, зенкеровать и развертывать отверстия, нарезать наружную и внутреннюю резьбы, цековать и фрезеровать поверхности.
Станки шлифовально-притирочной группы
Шлифовальные станки предназначены для обработки деталей шлифовальными кругами. На них можно обрабатывать наружные и внутренние цилиндрические, конические и фасонные поверхности и плоскости, разрезать заготовки, шлифовать резьбу и зубья зубчатых колес, затачивать режущий инструмент и т.д.
В зависимости от формы шлифуемой поверхности и вида шлифования шлифовальные станки общего назначения подразделяют на круглошлифовальные, бесцентрово-шлифовальные, внутришлифовальные, плоскошлифовальные и специальные.
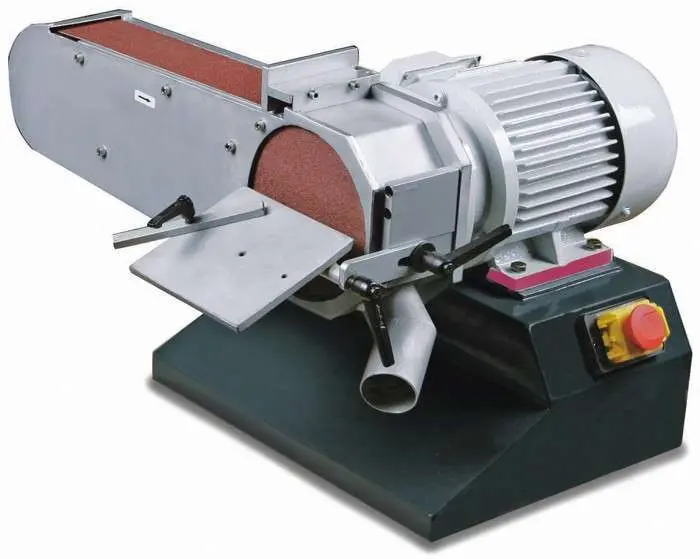
Существуют следующие виды подач. Для круглошлифовальных станков движение подачи - вращение детали; возвратно-поступательное движение стола с обрабатываемой деталью и поперечное периодическое пермещение шлифовального круга относительно детали. Для внутришлифовальных станков движение подачи - вращение детали; возвратно-поступательное движение детали или шлифовального круга и периодическое перемещение бабки шлифовального круга.
Планетарные внутришлифовальные станки имеют круговую подачу, периодическую поперечную подачу, а также продольную подачу. Для плосошлифовальных станков с прямоугольным столом, работающих периферией круга, движение подачи - возвратно-поступательное движение стола, периодическое поперечное перемещение шлифовальной бабки за один ход стола и периодическое вертикальное перемещение шлифовального круга на толщину срезаемого слоя.
Плоскошлифовальные станки с круглым столом имеют подачу шлифовального круга или стола и движение круговой подачи стола. Вертикальное перемещение стола или шлифовальной бабки является вертикальной подачей. Для плоскошлифовальных станков с прямоугольным столом, работающих торцом круга, движение подачи - продольное перемещение стола и периодическое вертикальное перемещение круга на толщину срезаемого слоя. Аналогичные плоскошлифовальные станки с круглым столом имеют вращательное движение стола и периодическую подачу круга.
Притирочные станки
Притирка осуществляется притирами, на поверхность которых наносят мелкозернистый абразивный порошок, смешанный со смазочным материалом или пастой. Притиры могут быть чугунные, стальные, бронзовые, свинцовые из твердых пород дерева и т.п.
В качестве абразивного порошка используют наждак, электрокорунд, алмазную пыль, карбид кремния и др., а в качестве пасты - окись хрома, окись алюминия, крокус, венскую известь и др. Во время притирки абразивный порошок смачивают керосином или скипидаром.
Хонинговальные станки
Хонингование выполняют специальным инструментом - хонинговальной головкой (хоном), оснащённой мелкозернистыми абразивными брусками. Головка совершает одновременно вращательное и возвратно-поступательное движения в неподвижном отверстии. Хонингованием можно получить высококачественную поверхность, а также исправлять некоторые дефекты отверстий (конусность, овальность и др.). При хонинговании в качестве смазочно-охлаждающей жидкости применяют эмульсию или керосин.
Станки для суперфиниширования
Суперфиниширование применяют для обработки наружных и внутренних цилиндрических поверхностей. Суперфиниширование производят абразивными брусками, совершающими колебательные возвратно-поступательные движения с большой частотой и малым ходом по поверхности вращающейся заготовки.
В зависимости о метода образование профиля зуба нарезание цилиндрических зубчатых колес осуществляют либо методом копирования, либо методом обкатки.
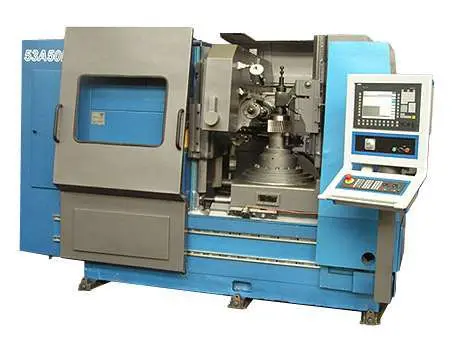
Для получения теоретически точного профиля зуба при обработке каждого зубчатого колеса с определенным числом зубьев и модулем необходимо иметь специальную фрезу. Это требует большого числа фрез, поэтому обычно используют наборы из восьми дисковых фасонных фрез для каждого модуля зубьев, а для более точной обработки - набор из 15 или 26 фрез. Каждая фреза набора предназначена для обработки зубчатых колес с числом зубьев в определенных пределах, но ее размеры рассчитывают по наименьшему числу зубьев этого интервала, поэтому при обработке колес с большим числом зубьев фреза срезает лишний материал.
Если расчет вели по среднему числу зубьев данного интервала, то при фрезеровании колес меньшего диаметра их зубья получились бы утолщенными, что привело бы к зацикливанию колес при работе.
Из сказанного следует, что метод нарезания зубчатых колес фасонными дисковыми и пальцевыми фрезами недостаточно точен и, кроме того, малопроизводителен, так как много времени затрачивается на процесс деления. Поэтому этот метод применяют сравнительно редко, чаще в ремонтных цехах, а также для черновых операций.
В настоящее время зубчатые колеса нарезают в основном методом обкатки. Метод обкатки обеспечивает высокую производительность, большую точность нарезаемых колес, а также возможность нарезания колес с различным числом зубьев одного модуля одним и тем же инструментом. При образовании профилей зубьев методом обкатки режущие кромки инструмента, перемещаясь, занимают относительно профилей зубьев колес ряд последовательных положений, взаимно обкатываясь; при этом инструмент и заготовка воспроизводят движение, соответствующее их зацеплению. Из инструментов, используемых для нарезания цилиндрических зубчатых колес методом обкатки, наибольшее распространение получили и червячные фрезы.
Наряду с указанными методами для производства цилиндрических колес применяют также следующие высокопроизводительные методы обработки:
- одновременное долбление всех впадин зубьев заготовки специальными многорезцовыми головками; в таких головках число резцов равно числу впадин на обрабатываемом колесе, а форма режущих кромок является точной копией профилей впадин зубьев;
- протягивание зубьев колес;
- образование зубьев без снятия стружки волочением или накаткой;
- холодную или горячую прокатку зубьев;
- прессование зубчатых колес (из синтетических материалов).
Разновидности зубообрабатывающих станков
Зубообрабатывающие станки можно классифицировать по следующим признакам;
- по назначению - станки для обработки цилиндрических колес с прямыми и винтовыми зубьями;
- станки для нарезания конических колес с прямыми и криволинейными зубьями;
- станки для нарезания червячных и шевронных колес, зубчатых реек;
- специальные зубообрабатывающие станки (зубозакругляющие, притирочные, обкаточные и др.);
- по виду обработки и инструмента - зубодолбежные, зубофрезерные, зубострогальные, зубопротяжные, зубошевинговальные, зубошлифовальные и др.;
- по точности обработки - станки для предварительного нарезания зубьев, для чистовой обработки и для доводки рабочих поверхностей зубьев.
Назначение станков резьбообрабатывающей группы.
Основными методами изготовления резьб являются:
- нарезание резьбы на токарных станках резьбовыми резцами и гребёнками;
- нарезание резьбы метчиками, круглыми плашками и резьбонарезными головками;
- фрезерование резьбы;
- шлифование резьбы однониточными и многониточными шлифовальными кругами;
- холодное накатывание резьбы плоскими плашками и круглыми роликами;
- горячее накатывание резьбы круглыми роликами.
Правильн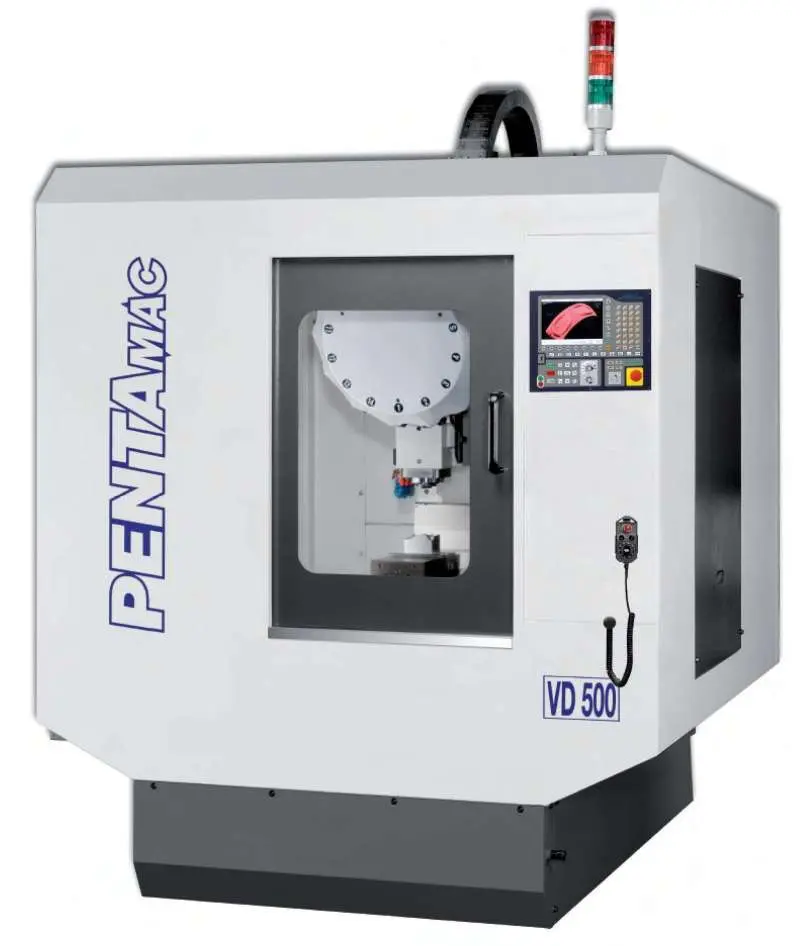
Основными представителями резьбообрабатывающей группы станков являются: резьбошлифовальные станки, болтонарезные станки, резьбонакатные станки и гайконарезные станки.
Резьбошлифовальные станки
Резьбошлифовальные станки предназначены для чистовой обработки резьб повышенной точности, предварительно нарезанных на других станках. На этих станках шлифуют резьбы на метчиках, резьбовых калибрах, точных винтах, резьбовых фрезах, червяках и т.п.
Болтонарезные станки
Болтонарезные станки предназначены для нарезания резьб на болтах и других деталях.
Резьбонакатные станки
Резьбонакатные станки делят на станки с плоскими и круглыми плашками. Станки с плоскими плашками производительны и дают возможность получать точную резьбу. В станках с круглыми плашками заготовку размещают на упоре между неподвижной и подвижной круглыми плашками (роликами). Плашка быстро подводится к заготовке и прижимает ее к ролику; происходит накатывание резьбы, которое заканчивается после нескольких оборотов заготовки.
Гайконарезные станки
Нарезание резьбы в гайках при крупносерийном и массовом производстве осуществляют на гайконарезных полуавтоматах и автоматах машинными метчиками с прямыми или изогнутыми хвостиками.
На фрезерных станках можно обрабатывать наружные и внутренние поверхности различной конфигурации, прорезать прямые и винтовые канавки, нарезать наружные и внутренние резьбы, обрабатывать зубчатые колеса и т.п.
Различают станки:
- консольно-фрезерные (горизонтальные, вертикальные, универсальные и широкоуниверсальные)
- вертикально-фрезерные бесконсольные,
- продольно-фрезерные (одно- и двухстоечные),
- фрезерные непрерывного действия (карусельные и барабанные),
- копировально-фрезерные (для контурного и объемного фрезерования),
- гравильно-фрезерные,
- специализированные (резьбофрезерные, шпоночно-фрезерные, шлицефрезерные и др.).
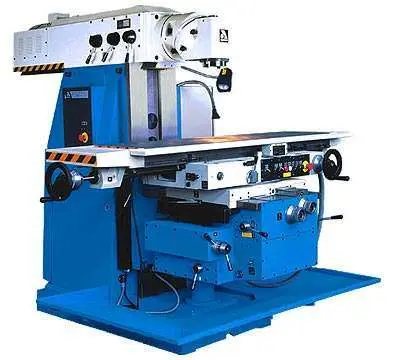
К консольно-фрезерным станкам относят горизонтально-фрезерные, вертикально-фрезерные, универсальные и широкоуниверсальные. Основным размером фрезерных станков общего назначения является размер рабочей поверхности стола. У горизонтальных консольно-фрезерных станков ось шпинделя расположена горизонтально, и стол передвигается в трех взаимно перпендикулярных направлениях.
Универсальные консольно-фрезерные станки внешне почти не отличаются от горизонтальных станков, но имеют поворотный стол, который помимо возможности перемещения в трех взаимно перпендикулярных направлениях может быть повернут вокруг своей вертикальной оси на ±45º. Это позволяет обрабатывать на станке винтовые канавки и нарезать косозубые колеса.
Вертикальные консольно-фрезерные станки по внешнему виду отличаются от горизонтальных вертикальным расположением оси шпинделя и отсутствием хобота. Хобот у горизонтальных станков служит для закрепления кронштейна, поддерживающего конец фрезерной оправки.
Широкоуниверсальные консольно-фрезерные станки в отличие от универсальных имеют дополнительный шпиндель, поворачивающийся вокруг вертикальной и горизонтальной осей. Имеются также широкоуниверсальные станки с двумя шпинделями (горизонтальным и вертикальным) и столом, поворачивающимся вокруг своей оси. В широкоуниверсальных фрезерных станках шпиндель может быть установлен под любым углом к обрабатываемой заготовке.
Фрезерные станки непрерывного действия
При работе на фрезерных станках непрерывного действия заготовки на столах устанавливают и закрепляют без остановки движения. Производительность таких станков велика, их применяют в крупносерийном и массовом производстве.
Фрезерные станки непрерывного действия делят на карусельные и барабанные. На карусельном станке заготовки устанавливают в приспособлениях на вращающемся столе, затем их пропускают для снятия припуска под одной или двумя фрезами и снимают со стола. Цикл обработки детали может быть выполнен и за несколько оборотов стола.
Барабанный станок для непрерывной работы применяют для обработки сравнительно крупных заготовок одновременно с двух сторон. Заготовку крепят в приспособлениях, которые устанавливают на периферии медленно вращающегося массивного барабана. Обработку ведут фрезами. Устанавливают заготовки и снимают детали в процессе работы станка с противоположной относительно фрезы стороны.
Делительные головки
Делительные головки применяют при работе на консольно-фрезерных станках для установки заготовки под требуемым углом относительно стола станка, поворота ее на определенный угол, деления окружности на нужное число частей, а также для непрерывного вращения заготовки при фрезеровании винтовых канавок. Различают делительные головки для непосредственного деления (делительные приспособления), оптические делительные головки и универсальные делительные головки. Универсальные делительные головки делят на лимбовые и безлимбовые. Наиболее распространены лимбовые головки. Универсальные делительные головки могут быть использованы для простого и дифференцированного деления.
Станки строгально-протяжной группы и Долбежные станки
Назначение строгальных, протяжных и долбежных станков
На строгальных и долбёжных станках обрабатывают плоские поверхности, прямолинейные канавки, пазы, различные выемки, фасонные линейчатые поверхности и т.д.
Эти станки делят на поперечно-строгальные станки (односуппортные и двухсуппортные), продольно-строгальные станки (одностоечные, двухстоечные и кромкострогальные) и долбежные станки.
Поперечно строгальные станки всех размеров изготавливают с механическим приводом и гидравлическим приводом. Станки имеют автоматические подачи стола и резцового суппорта; управляют ими с центральной кнопочной станции и удобно расположенными рукоятками.
Продольно-строгальные станки одностоечные и двустоечные являются станками общего назначения. Главным движением в этих станках является возвратно-поступательное прямолинейное движение стола с заготовкой. Стол обычно приводится в движение от электродвигателя постоянного тока через механическую коробку скоростей, что позволяет наряду с бесступенчатым регулированием скорости движения обеспечивать также плавное врезание резца в заготовку и замедленный выход его в конце рабочего хода. На базе продольно-строгальных станков общего назначения изготавливают специализированные станки и станки, в которых строгание сочетается с фрезерованием, растачиванием, шлифованием и т.д.
Протяжные станки предназначены для точной обработки внутренних и наружних поверхностей различного профиля.
Протяжные станки делят по следующим признакам:
- являются основными модификациями консольно-фрезерных станков и представляют собой станки общего назначения;
- по назначению - для внутреннего и наружного протягивания;
- по степени универсальности - на станки общего назначения и специальные;
- по направлению и характеру рабочего движения - на горизонтальные, вертикальные, непрерывного действия с прямолинейным конвейерным движением, с круговым движением протяжки или заготовки, с комбинацией различных одновременных движений заготовки и протяжки;
- по числу кареток или позиций - с одной, двумя или несколькими каретками;
- однопозиционные (обычные) и многопозиционные (с поворотными столами).
Станки с ЧПУ
В зависимости от основных операций обработки станки с ЧПУ объединены в различные технологические группы.
Токарные станки с ЧПУ
Токарные станки с ЧПУ являются наиболее многочисленной группой в парке станков с ЧПУ. Их выпускают в следующих исполнениях: центровые, патронные, патронно-центровые и карусельные. В основном токарные станки имеют горизонтально расположенную ось шпинделя. Исключение составляют двухсуппортные станки и карусельные станки для обработки крупных деталей. По расположения направляющих суппорта токарные станки с ЧПУ выпускают с горизонтальным, вертикальным или наклонным расположением.
Станки с вертикальными и наклонными направляющими оригинальны в своем исполнении и имеют следующие преимущества: удобство обслуживания, облегчение схода и удаление стружки, расположение ходового винта станка между направляющими, что способствует повышению точности перемещения суппорта.
Расточные станки с ЧПУ
Расточные станки с ЧПУ можно разделить на две основные группы: с горизонтальным или вертикальным расположением шпинделя. На расточных станках фрезеруют плоскости и пазы, сверлят и зенкеруют отверстия, растачивают отверстия, подрезают торцы, нарезают резьбу метчиками. На расточных станках с вертикальным расположением шпинделя целесообразно обрабатывать плоские заготовки, на горизонтально-расточных - корпусные детали.
Сверлильные станки с ЧПУ
Сверлильные станки с ЧПУ изготавливают в двух исполнениях: вертикально-сверлильные и радиально-сверлильные. На них можно выполнять разнообразные работы: сверление, зенкование, зенкерование, развертывание, нарезание резьб, фрезерование и т.д. Наличие крестового стола, возможность работать последовательно несколькими инструментами, а в некоторых случаях и многоинструментальными головками значительно расширяют возможности станка.
Фрезерные станки с ЧПУ
Фрезерные станки с ЧПУ компонуют по типу вертикальных и горизонтальных консольных и бесконсольных одно- и двухжстоечных станков. Горизонтально-фрезерные станки оснащают поворотным столом, управляемым по программе. На фрезерных станках с вертикальным шпинделем преимущественно изготавливают плоскостные и коробчатой формы детали небольших габаритных размеров, а также сложные поверхности плоских и объемных кулачков, шаблонов и других деталей. На станках с горизонтальным шпинделем обрабатывают поверхности корпусных деталей, расположенные в различных плоскостях.
Многоцелевые станки обеспечивают выполнение большой номенклатуры технологических операций без перебазирования детали и с автоматической сменой инструмента. Режущий инструмент расположен в специальных инструментальных магазинах большой емкости, что дает возможность в соответствии с принятой программой автоматически устанавливать в шпинделе станка любой инструмент, требуемый для обработки соответствующей поверхности детали.
ТОКАРНЫЕ АВТОМАТЫ И ПОЛУАВТОМАТЫ: 1И125П, 1И140П, 1П752МФ305, 1Д112, SARO25B, 1В116П, AWA-10M, АТС45, 1А240П-6, 1Б240-6, 1Б240-6К, 1Б265НП-6К, 1К282, 1Е365БП.
ФРЕЗЕРНЫЕ СТАНКИ: 7216Г, 65А60Ф131, 6А56, 6650, 692Р-1, 6Р13, 6Р13Ф3, 6Т12-1, 6М13СН2, FU400 (Heckert), 6Р81, 6Р81Ш, 6Р82Г, СФ-676, 6Т82-1, ВМ127, СФ35, УФ, 5К328А, 53А30П, ЕЗС380.31(аналог 53А11), 6Г463.
ШЛИФОВАЛЬНЫЕ СТАНКИ: 3М131, 3У131, COBURG, 3А183, 3Б722, 3Д711АФ11, 3Л722А, 3Е711В, 3Б70В, 3Г71, 3Г71М, SPC20b, 3У10А, HAUSER 3SM, 3Д180, 3Б633, 3К634, 3В853.
РАСТОЧНЫЕ СТАНКИ: 2Н636, 2Н636ГФ3, 2Б635, 2Д450П, 2А614-1, 2А622-1, 2А470, 2Е450АМФ4, 2254ВМФ4, 2620, 2620Г, 2620ГФ1
СВЕРЛИЛЬНЫЕ СТАНКИ: 2Н118, 2Н125, 2С132, 2Н135, 2532Л, 2А554, 2А554Ф1, 2М55.
ДОЛБЁЖНЫЕ СТАНКИ: 5А140П, 7Д430,
ОТРЕЗНЫЕ СТАНКИ: 8В66А, 8Г662, ВТС-50
ЗАТОЧНЫЕ СТАНКИ: 3Д642, 3Д692, 3Б662ВФ2, NUA-25M (аналог 3Е642, 3Е642Е), ТчПА-7.
ТРУБОНАРЕЗНЫЕ СТАНКИ: 9М14, 1Н983
ПРОЧИЕ СТАНКИ: 3Е816Ф1, 4Л723, 5С276П, Sunnen 1804, Agiecut 200, 4732ФЗМ, 5А714, HS-300.125, Машина плазменной резки.
Читайте также
 КулинарияВеликий и ужасный: два странных брака Альберта Эйнштейна. Теория издевательства: чего натерпелись жены Альберта ЭйнштейнаАльберт Эйнштейн был исключительным гением. Его теория относительности была положена в основу современной физики
 КулинарияЧто можно сделать с морковью. Что можно сделать из моркови? Рецепты и советы. Мелкая морковь: как ее можно использоватьМорковь является очень полезным корнеплодом, который человечество использует уже более 4-х тысяч лет.ККулинарияAlien: Isolation. Прохождение игрыГлава 1. Сигнал бедствия Просмотрев вступительный ролик, подходим к двери и открываем ее при помощи панели управления, расположенной справа.
 ФитнесМолочное желе с желатином: рецепт вкусного десерта из молокаНежное молочное желе с желатином: пропорции, пошаговый рецепт и варианты подачи.
 ПасхаПерпендикулярность прямых в пространстве: наглядный разборЧто значит перпендикулярность прямых в пространстве, как её доказать и как не запутаться в скрещивающихся прямых.