Процесс травления металла. Для чего используют травление металла
Условиях с помощью перекиси водорода. Все очень просто и не требует особых усилий.
Для работы нам потребуется следующий перечень инструментов:
- Программа- layout 6.0.exe (можно и другую модификацию)
- Фоторезист негативный (это пленка специальная)
- Лазерный принтер
- Прозрачная пленка для печати
- Маркер для печатных плат (если нет, можно использовать нитролак или лак для ногтей)
- Фольгированый текстолит
- УФ лампа(если нет лампы, ждем солнечную погоду и пользуемся солнечными лучами, я много раз так делал все получается)
- Два кусочка оргстекла(можно и один но я себе сделал два) так же можно использовать коробку от CD-дисков
- Канцелярский нож
- Перекись водорода 100 мл
- Лимонная кислота
- Сода
- Соль
- Ровные руки (это обязательно)
В программе layout делаем разводку платы
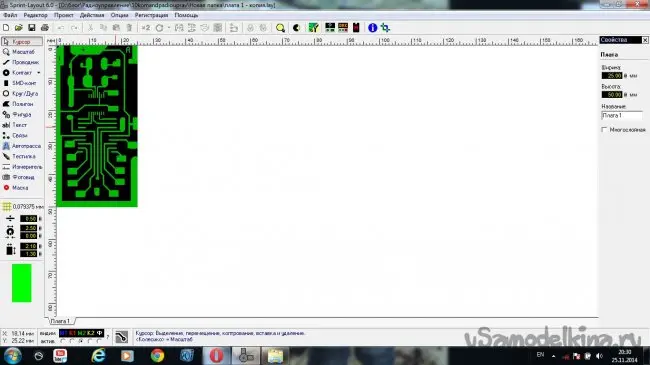
Содержание
Тщательно проверяем ее, что бы ничего не перепутать и ставим на печать
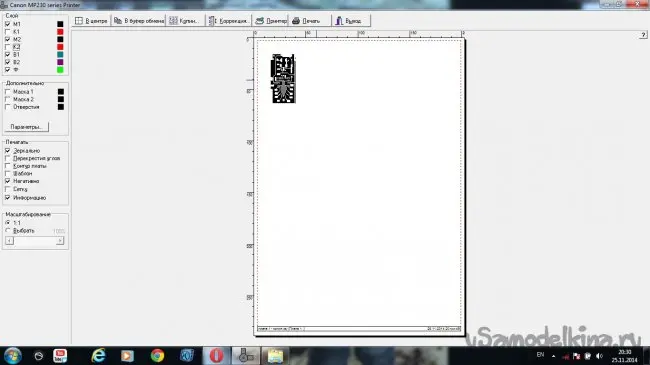
Обязательно слева выставляем все галочки так как на фото. На фото видно, что рисунок у нас в негативном изображении, так как фоторезист у нас негативный, те участки на которые попадет УФ лучи и будут дорожками, а остальное смоется, но об этом немного позже.
Далее берем прозрачную пленку для печати на лазерном принтере (находится в свободной продаже) одна ее сторона немного матовая а другая глянцевая, так вот ставим пленку так, что бы рисунок был на матовой стороне.
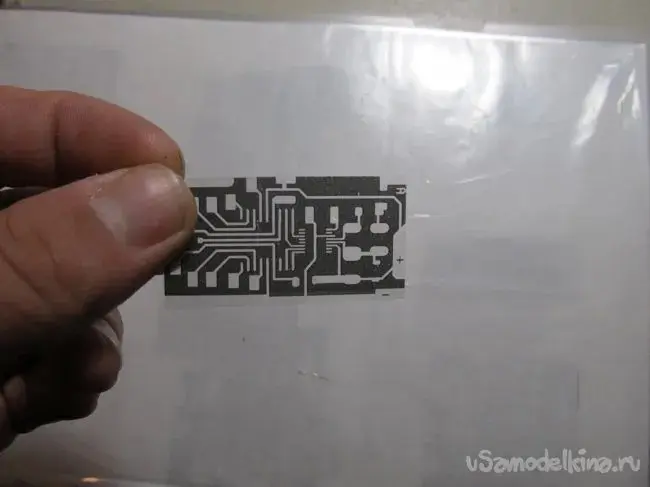
Берем текстолит и вырезаем его по размеру требуемой платы
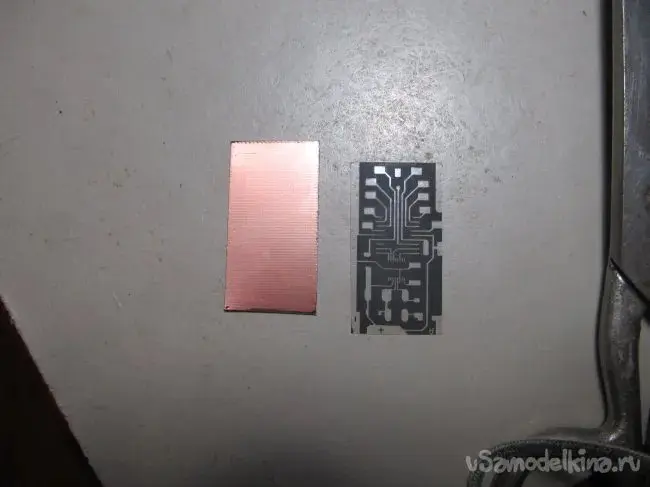
Отрезаем по размеру фоторезист (при работе с фоторезистом избегайте прямых солнечных лучей, так как они испортят фоторезист)
Зачищаем текстолит ластиком и протираем что бы не осталось ни какого мусора
Далее на фоторезисте отрываем защитную прозрачную пленку
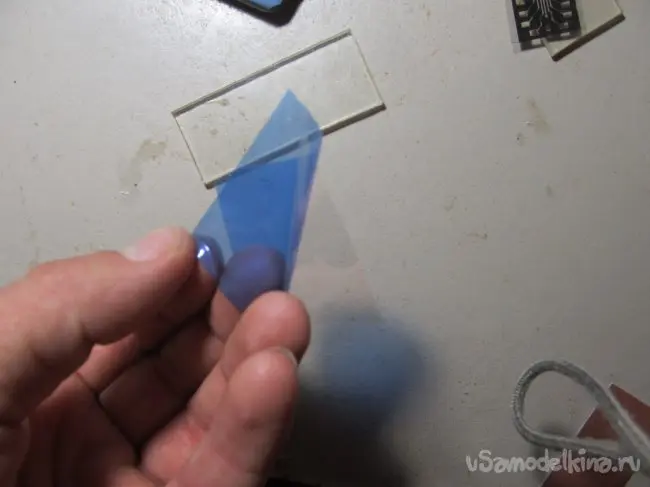
И аккуратно приклеиваем к текстолиту, важно что бы не было никаких пузырьков. Хорошо проглаживаем чтобы все хорошо приклеилось
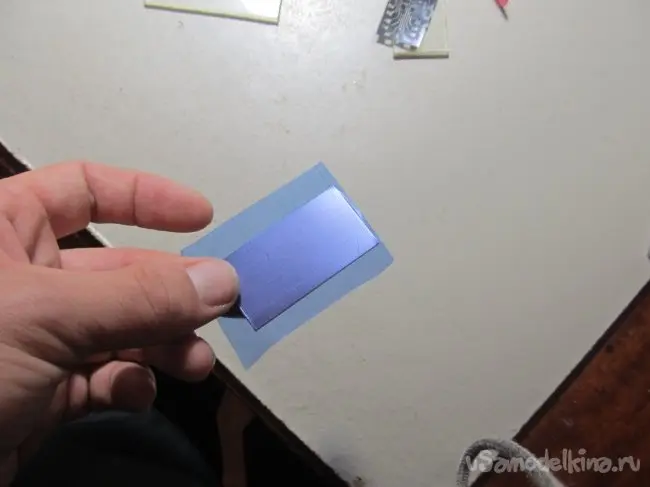
Далее нам потребуется два куска оргстекла и две прищепки можно использовать коробку от CD-дисков
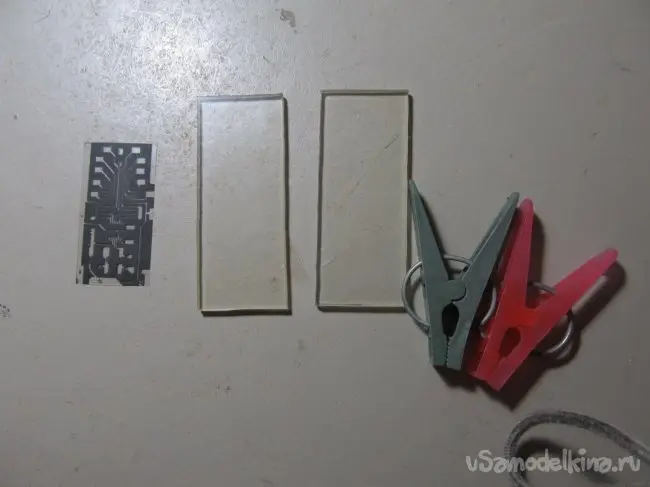
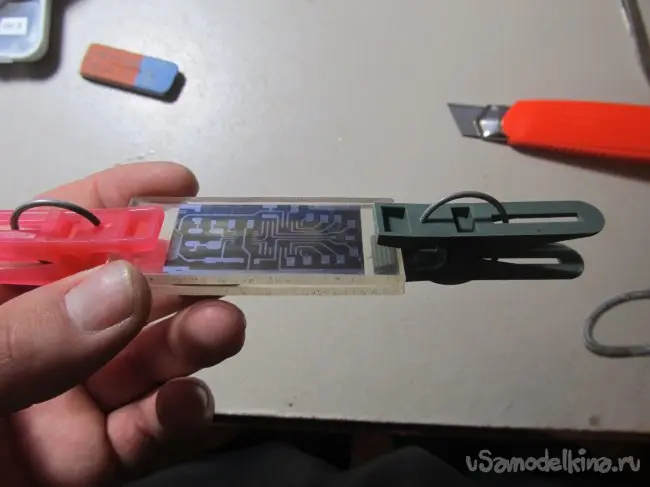
На плату кладем наш распечатанный шаблон, обязательно нужно класть шаблон напечатанной стороной на текстолит и зажимаем между двух половинок оргстекла так чтобы все плотно прилегало
После нам потребуется УФ лампа (или простое солнце в солнечный день)
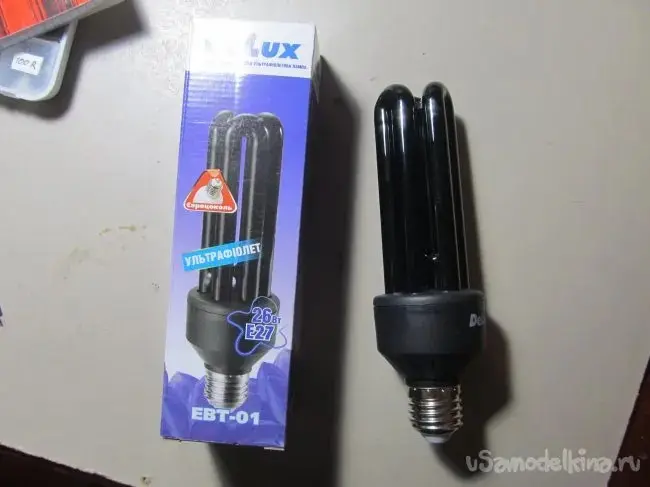
Вкручиваем лампочку в любой светильник и выставляем над нашей платой на высоте где то 10-20 см. И включаем, время засветки от такой лампы как на фото на высоте 15 см у меня составляет 2,5 минуты. Дольше не советую, можете испортить фоторезист
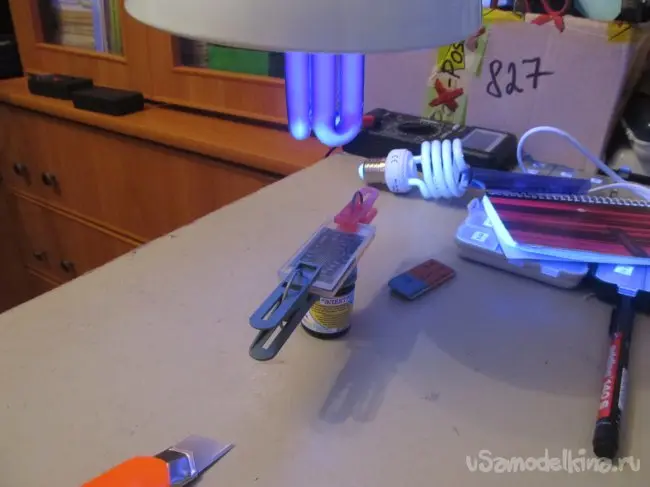
Спустя 2 минуты выключаем лампу и смотрим что получилось. Дорожки должны хорошо просматриваться
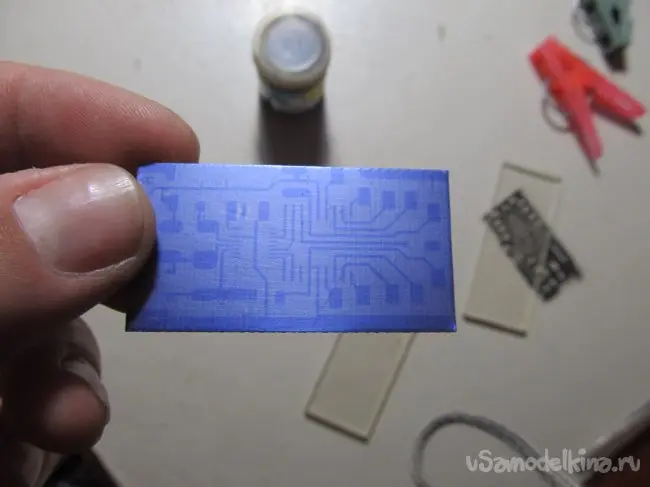
Если все хорошо видно приступаем к следующему шагу.
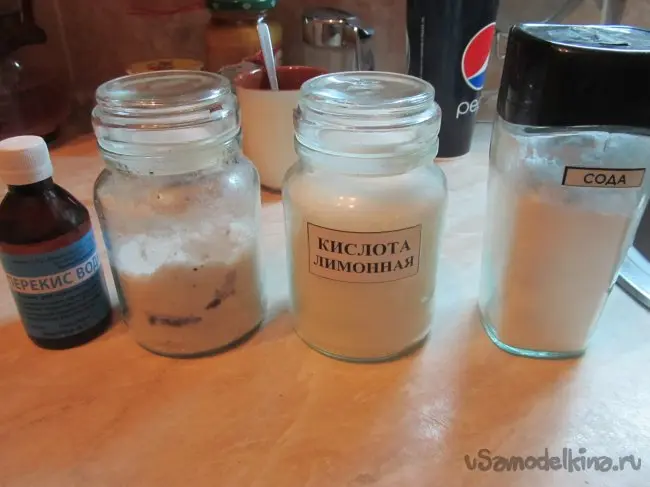
Берем перечисленные ингредиенты
- Перекись
- Лимонная кислота
- Соль
- Сода
Теперь нам нужно удалить с платы не засвеченный фоторезист, его нужно удалять в растворе кальцинированной соды. Если ее нет то нужно ее сделать. Кипятим воду в чайнике и наливаем в тару
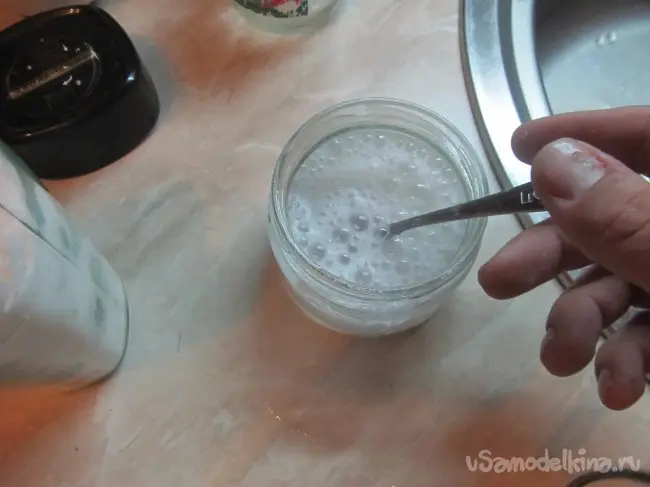
Насыпаем туда простую соду. Много не нужно на 100-200 мл 1-2 ложки соды и хорошо перемешиваем, должна начаться реакция
Даем раствору остыть до 20-35 градусам(сразу в горячий раствор класть плату нельзя, слезет весь фоторезист)
Берем нашу плату и снимаем вторую защитную пленку ОБЯЗАТЕЛЬНО
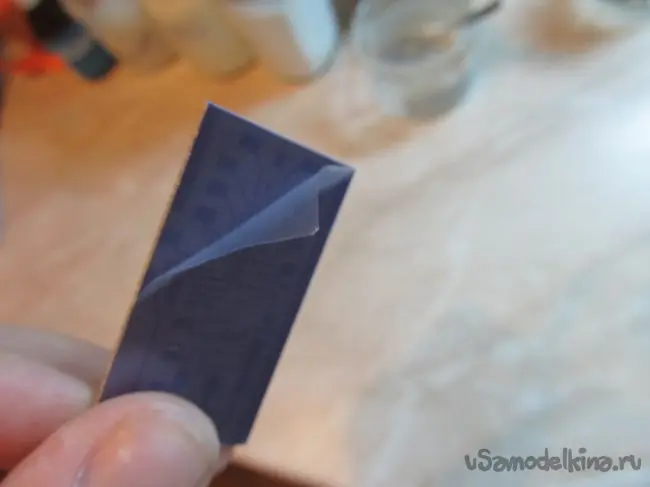
И ложем плату в ОСТЫВШИЙ раствор на 1-1,5 минуты
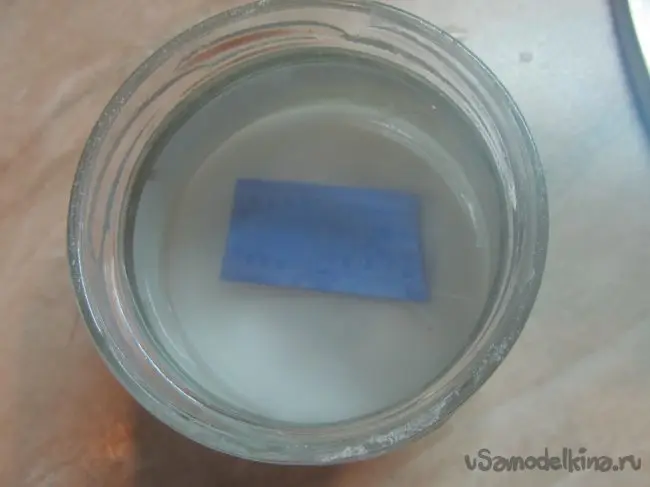
Периодически достаем плату и промываем ее под струей воды счищая с нее аккуратно пальцем или мягкой кухонной губкой. Когда все лишнее смоется должна остаться вот такая плата
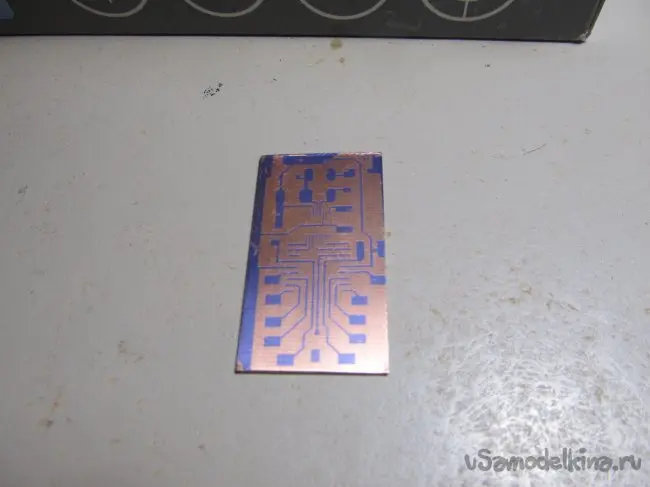
На фото видно что смылось немного больше чем нужно, наверное передержал в растворе (что не рекомендуется)
Но ничего страшного. просто берем маркер для печатных плат или лак для ногтей и замазываем им все оплошности
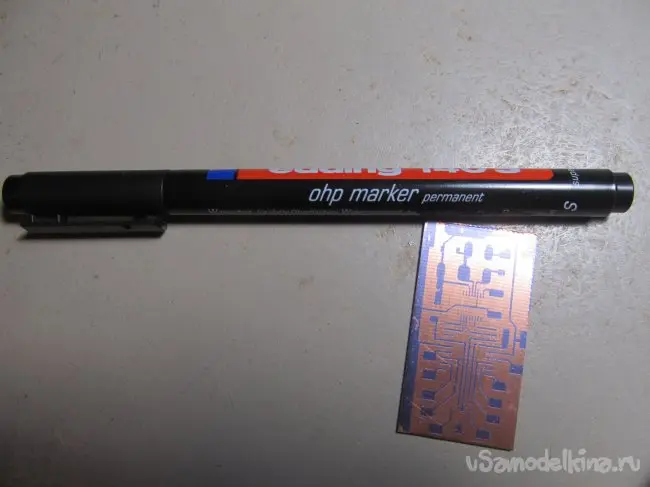
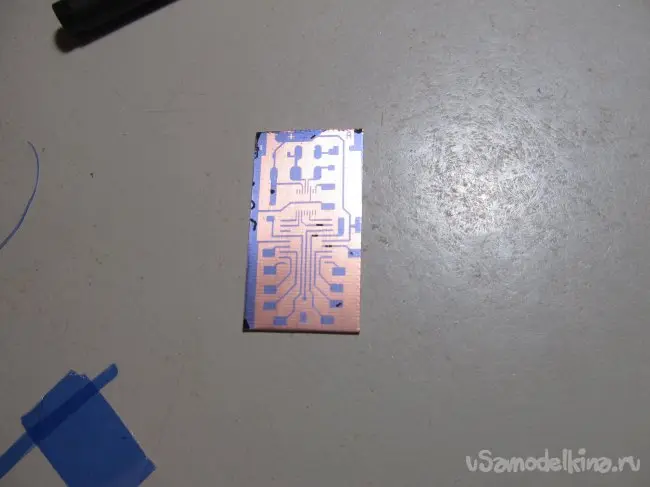
Далее наливаем в другую тару Перекись 100 мл,3-4 ложки лимонной кислоты и 2 ложки соли.
Травление осуществляют двумя способами - химическим и электрохимическим.
Химическое травление . При химическом травлении с поверхности изделий, изготовленных из черных металлов, действием травильных растворов удаляют окалину и ржавчину. Травление осуществляют в растворах серной или соляной кислот, иногда с добавками азотной, плавиковой и других кислот. Для понимания сущности химического травления рассмотрим воздействие водорода на поверхность с окисью железа, т. е. окалиной.
В серной, соляной, азотной и других кислотах атомы водорода являются составляющей частью. Например, молекула серной кислоты состоит из двух атомов водорода, одного атома серы и четырех атомов кислорода. Атомы водорода обладают свойством выделяться из кислоты, как только в нее будет помещен черный металл. Образующаяся на поверхности изделий из черных металлов окалина имеет поры и, кроме того, она покрывает поверхность металла неравномерно, поэтому серная кислота через поры достигает верхних слоев основного металла и действует на основной металл растворяющим образом, и от действия кислоты на основной металл происходит энергичное выделение водорода.
Образовавшийся под коркой окалины водород вследствие все увеличивающегося давления разрыхляет на поверхности изделия окалину и сбивает ее с поверхности, что способствует очистке поверхности металла, т. е. осуществлению травления.
При травлении поверхности изделия с плотной пленкой окалины, препятствующей проникновению кислоты внутрь металла, пользуются обычно растворами соляной кислоты, так как растворы серной кислоты на такую окалину действуют значительно медленнее. Содержание серной и соляной кислот в травильных растворах не превышает 20%, применение более концентрированных растворов может привести к значительному растворению (перетравлению) основной части металла. При перетравлении металл имеет черную и глубоко изъеденную поверхность.
Водород, проникая в верхние слои металла, способствует образованию травильной хрупкости, из-за этого ухудшается качество металла.
В целях устранения травильной хрупкости и уменьшения возможности перетравливания металла в процессе травления в растворы добавляют либо так называемые травильные присадки (КС, ЧМ, УНИКОЛ), полученные путем специальной обработки отходов мясных комбинатов и других пищевых предприятий, либо органические вещества, называемые ингибиторами (замедлителями). В процессе травления пленка присадки или ингибитор закрывает доступ водороду в межкристаллические промежутки металла и прекращает химическое действие кислоты на металл.
Химическое травление поверхности изделий, изготовленных из углеродистых сталей, осуществляют в растворах серной или соляной кислот. Для травления поверхности изделий из низкоуглеродистых сталей применяют травильные растворы следующих двух составов: первый- серная кислота до 20%, присадка КС 0,1-0,2%, вода - остальное; температура нагрева первого раствора наименьшая 16-20° С, наибольшая 50-60° С; второй- соляная кислота до 20%, присадка КС 0,1-0,2%, вода - остальное; температура нагрева этого раствора 30-40° С.
Для травления поверхности изделий из углеродистых сталей часто применяют раствор следующего состава: серная кислота 200 г, хлористый натрий 50 г, присадка КС жидкая 10 г, вода 1 л. Температура нагрева этого раствора 50-60° С.
Для этой цели применяют также травильный раствор, состоящий из соляной кислоты 150 г, присадки КС жидкой 10 г, воды 1 л. Температура нагрева раствора 30- 40° С.
Для травления поверхности изделий, изготовляемых из нержавеющих и жаропрочных сталей, применяют травильный раствор следующего состава в весовых частях: серная кислота 14, соляная кислота 13, азотная кислота 1, вода 75. Температура нагрева раствора 50-70°С.
Травление поверхности изделий, изготовляемых из углеродистых сталей, выполняют в такой последовательности: заправка ванны, загрузка ванны, травление изделия, промывка изделия, контроль качества травления.
Как известно, металл довольно трудно обрабатывать в домашних условиях без специальных навыков и инструментов, тем более, если это такой твёрдый металл, как сталь. Тем не менее, можно призвать на помощь химию: существует такой химический процесс - электролиз. Он протекает на электродах при прохождении электрического тока через растворы электролитов. Т.е. если в качестве электрода взять металлическую заготовку, в качестве электролита использовать обычную солёную воду, то при прохождении через неё тока металл начнёт стравливаться, проще говоря, атомы с поверхности металла начнут "улетать".
Таким образом, для обработки металла не всегда нужны какие-то особые навыки и инструменты, ведь за нас всё может сделать электричество.
Ниже рассмотрим, как вытравить на металлической пластинке надпись или рисунок. Для этого понадобится:
- Пластиковая или стеклянная ёмкость.
- Поваренная соль.
- Металлическая пластинка.
- Источник питания 5 - 12 вольт.
- Соединительные провода.
Электрохимическая гравировка на металле
Шаг 1. Из металлической пластинки вырежем прямоугольный кусочек, который на котором и будет в дальнейшем вытравлена надпись. Достать металлическую пластинку толщиной 1-2 мм можно в любом строительном магазине, я купил самую дешёвую стальную проушину.
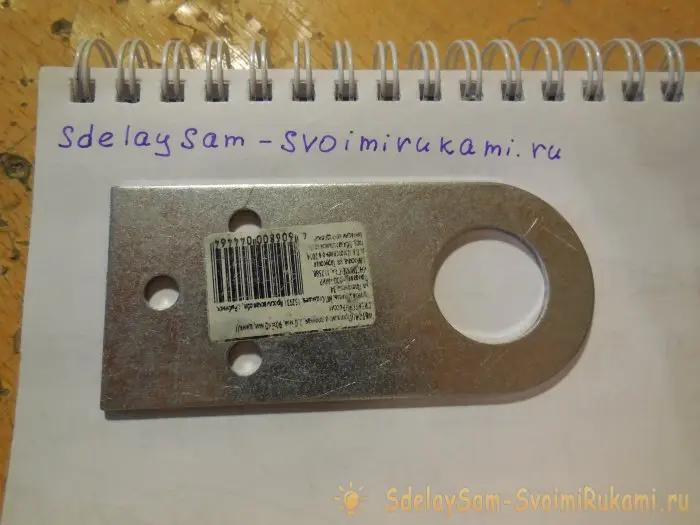
Вырезанный из неё кусок: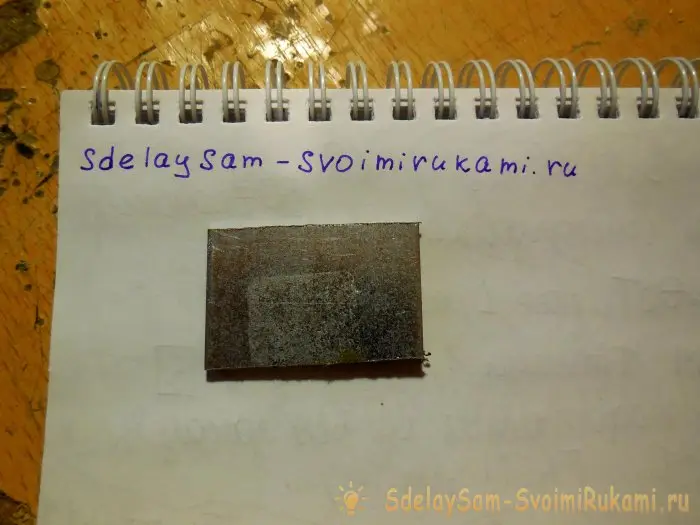
Шаг 2. Тщательно зашкуриваем поверхности заготовки, сначала крупной наждачной бумагой, затем мелкой. Поверхность должна стать блестящей, покрытой множеством мелких царапин. Также нужно пройтись наждачной бумагой по краям и рёбрам пластинки. После зашкуривания металл необходимо обезжирить спиртом, растворителем или просто тщательно промыть горячей водой с мылом. После этого прикасаться к поверхностям жирными руками нельзя.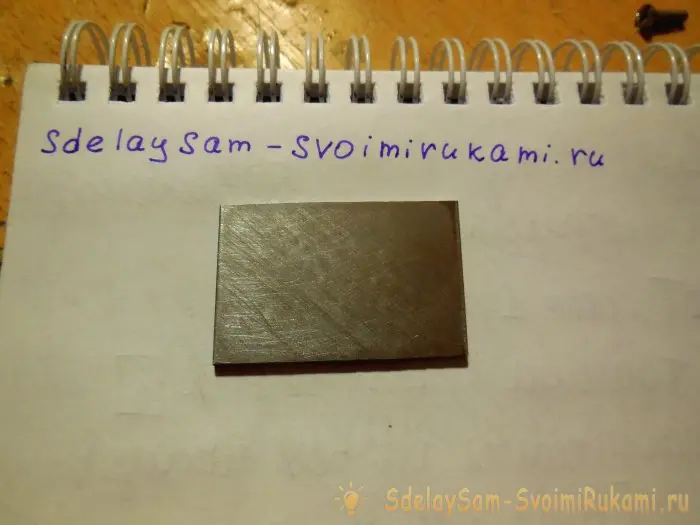
Шаг 3. На лазерном принтере распечатываем рисунок, который будет увековечен на металле и переносим на металл с помощью лазерно-утюжной технологии, которая не раз описывалась в интернете. Распечатывать нужно в зеркальном отображении. Если под рукой нет лазерного принтера, с тем же успехом можно нарисовать рисунок лаком для ногтей или несмываемым маркером. Закрашенная область останется нетронутой, а голый металл подвергнется электролизу, т.е. попросту стравится. 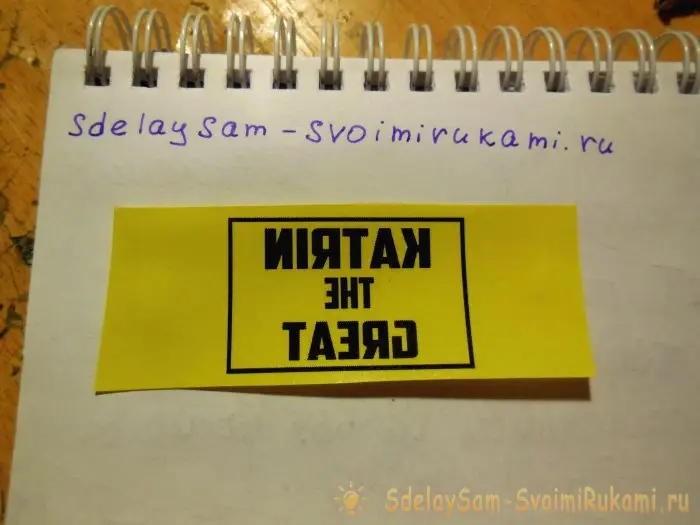
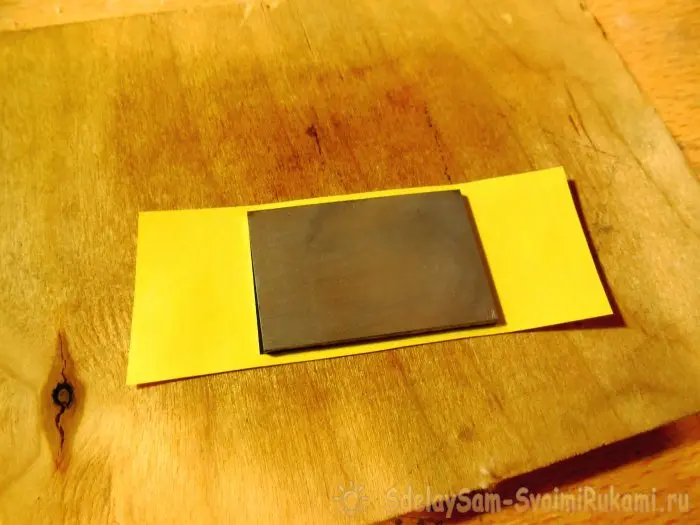
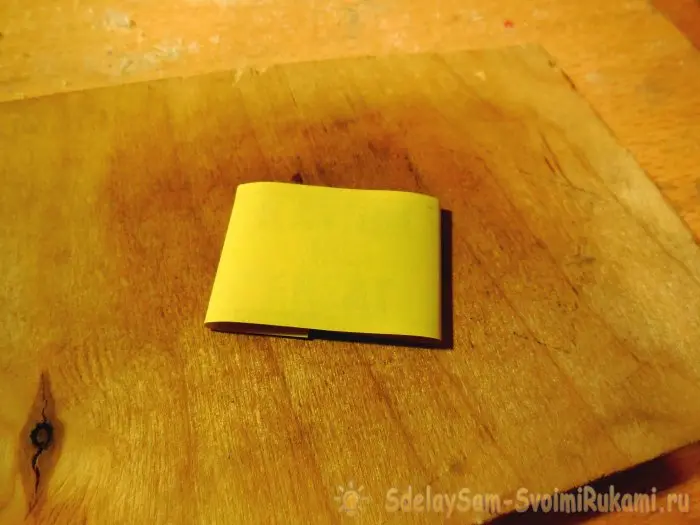
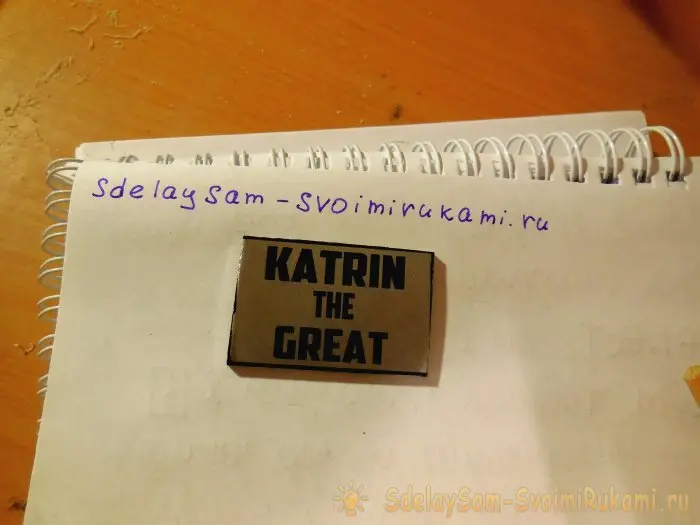
Шаг 4. Теперь, когда заготовка полностью готова к травлению, нужно взять неметаллическую ёмкость, налить в неё воды и насыпать соли. От концентрации соли сильно зависит скорость травления, чем больше соли - тем быстрее идёт процесс. При слишком большой скорости травления есть риск повреждения защитного слоя лака или тонера от принтера, рисунок получится не качественным. Оптимальное соотношение - столовая ложка соли на стакан воды.
В ёмкости нужно закрепить анод, т.е. саму металлическую заготовку и катод - простой кусок металла. Чем больше его площадь, тем выше будет скорость травления. Наглядно установка для травления показана на картинке ниже: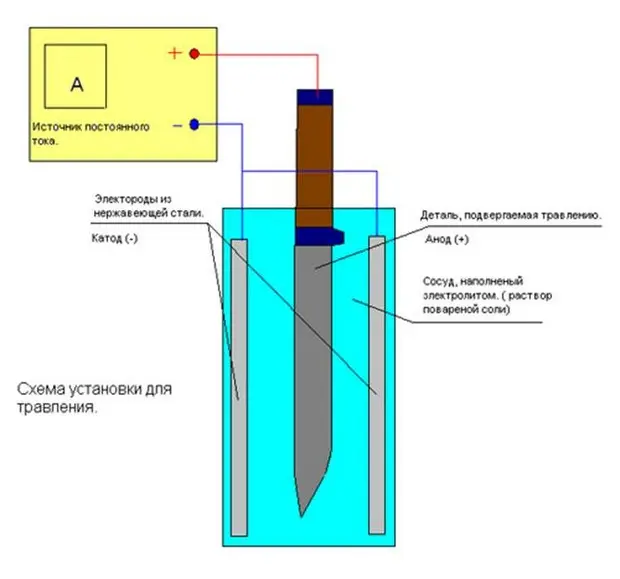
Плюс от источника питания (анод) подключается к заготовке, а минус (катод) в раствор. При этом желательно установить несколько минусовых контактов со всех сторон от заготовки, тогда травление пройдёт равномерно со всех сторон. 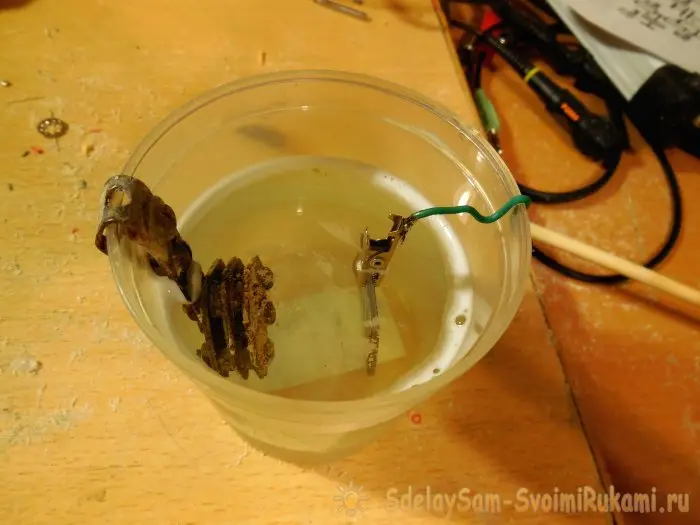
Несколько слов об источнике питания. Я использую компьютерный блок питания, а точнее его 12-ти вольтовую линию. Чем больше напряжение - тем выше скорость травления. Можно использовать и обычное зарядное для сотового телефона, на его выходе 5 вольт, этого напряжения будет вполне достаточно. Не стоит повышать напряжение более 12-ти вольт, иначе процесс будет идти слишком активно, защитный слой лака отпадёт, а раствор перегреется.
Правильно подключив все провода, включаем блок питания. От минусового контакта (катода) сразу же начнут идти пузыри, это означает, что процесс идёт. Если пузыри стали идти от заготовки, значит нужно поменять полярность питания. 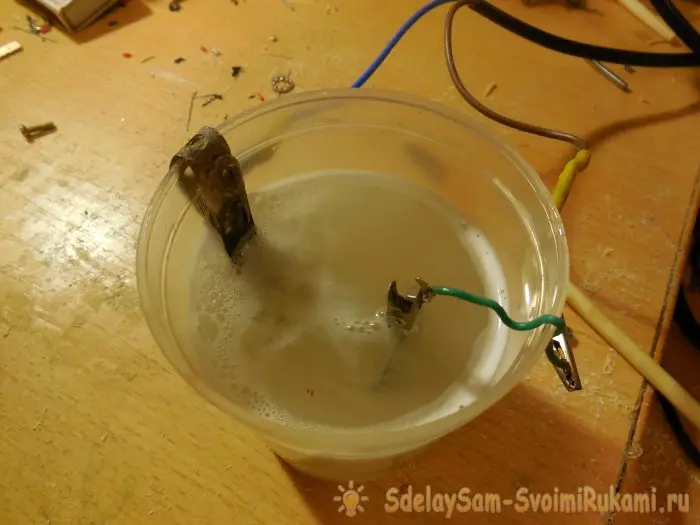
После нескольких минут травления на поверхности раствора образуется пенка противного жёлто-зелёного цвета.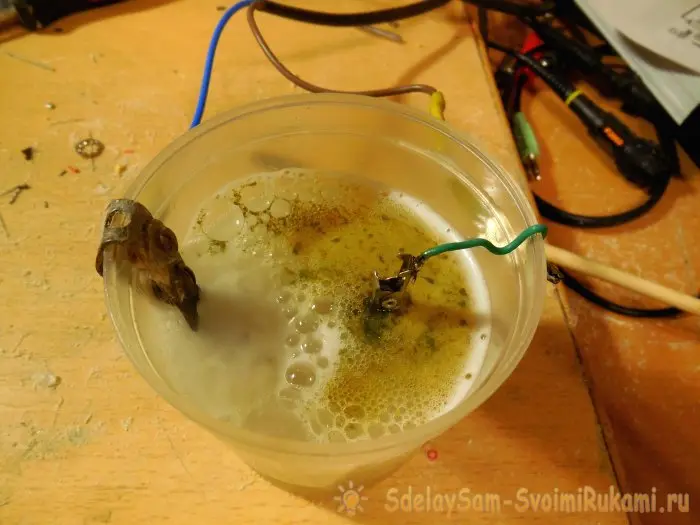
Минут через 30-40 заготовку можно доставать из раствора, предварительно отключив питание. Она будет вся покрыта чёрным налётом, это нормально.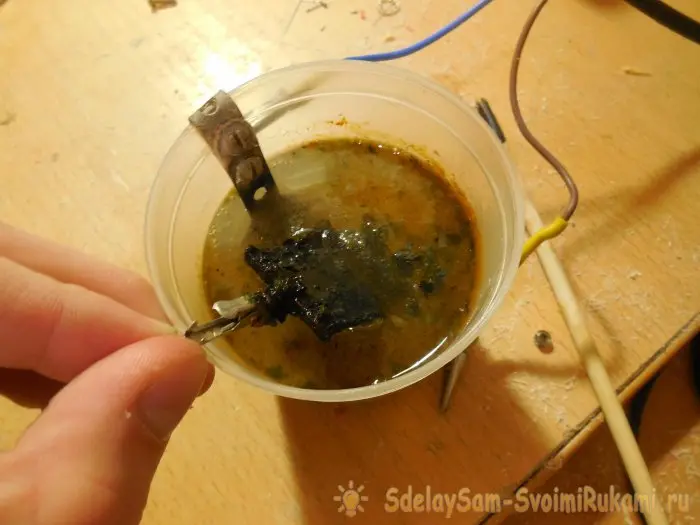
Шаг 5. Теперь остаётся лишь очистить металл от налёта, стереть тонер или лак, по желанию ещё раз зашкурить поверхность. Чёрный налёт легко удаляется под струёй обычной воды, лак или тонер смывается ацетоном либо жидкостью для снятия лака. Теперь чётко видно, что буквы на металле стали рельефными, сама металлическая поверхность после травления стала матовой.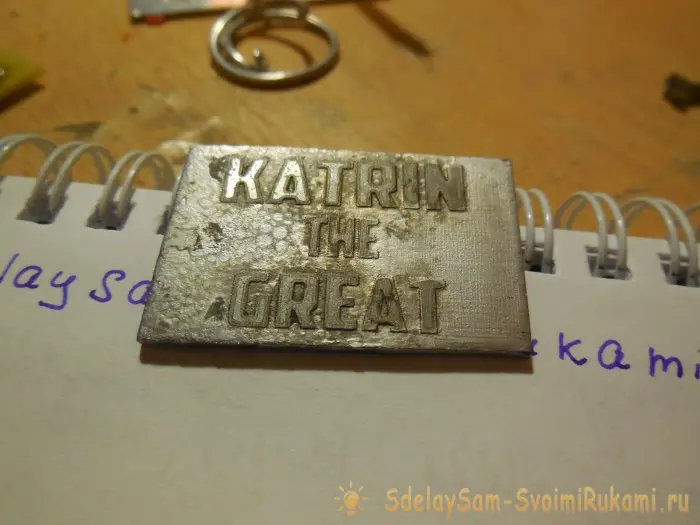
ПОИСК ПО САЙТУ
Гравировка металла
ПЕРЕВОД РИСУНКОВ ДЛЯ ГРАВИРОВАНИЯ НА МЕТАЛЛИЧЕСКИЕ ПОВЕРХНОСТИ.
Советуем взять рисунок, который желательно перевести, и сделать с него обратный рисунок (через стекло). Затем покрыть металлическую поверхность слабым водным раствором гуммигута (желтая акварельная краска), положить обратный рисунок на высохшую поверхность и прогладить гладким предметом (агатом или просто ногтем большого пальца). Контур, сделанный свинцовым карандашом, отчетливо переносится, и рисунок может быть гравирован иглой и
грабштихелем.
ХИМИЧЕСКИЕ СПОСОБЫ ТРАВЛЕНИЯ МЕТАЛЛОВ.
Травлением называется способ воспроизведения с помощью химических средств рисунков, орнаментов, надписей и т.п. на поверхности металлических предметов.
Травление производится двумя способами: можно покрыть веществом, на которое действует протрава, все линии и поверхности рисунка; можно, наоборот, защитить от действия кислот все промежутки, оставляя линии и поверхности рисунка свободными. Если потом покрыть всю поверхность кислотой, то в первом случае рисунок получится слегка рельефным, во втором - рисунок выйдет углубленным.
Как ни проста, на первый взгляд, операция травления, начинающие часто терпят неудачу, особенно при травлении тонких и сложных рисунков.
Прежде чем наносить предохраняющее покрытие, обрабатываемую поверхность следует тщательно очистить от тонкого налета ржавчины, жира и иной грязи. Приставший к поверхности жир можно удалить промыванием в спирте или бензине, прокаливанием или, наконец, провариванием в растворе соды или едкого натрия.
Очищенный от грязи и жира предмет погружают в 10%-ный раствор серной кислоты и оставляют в ней до тех пор, пока не исчезнет темный налет ржавчины. После этого обрабатываемую поверхность можно отполировать, если форма предмета позволяет и назначение его не противоречит этой операции. Но подобная предварительная полировка не обязательна.
До вычищенной поверхности нельзя дотрагиваться голыми пальцами, так как на них всегда есть большее или меньшее количество жирового вещества, а на жир протрава не действует.
Когда протравливаемая поверхность вычищена настолько, что имеет свежий металлический блеск, приступают к нанесению предохранительного покрытия.
Хорошее покрытие можно приготовить следующим образом: расплавляют 1 часть асфальта и 2 части мастики, смесь перемешивают и добавляют к ней 2 части белого воска. По охлаждении этот состав формуют в шарики и конусы, которые завертывают сначала в тряпочку из тонкого плотного полотна, а сверху - в сухую тафту. Состав наносится на поверхность следующим образом: обрабатываемый предмет подогревают и, слабо надавливая на поверхность, водят по ней равномерно массой, завернутой в тафту; при этом состав тает и просачивается сквозь тряпку, покрывая тонким слоем натираемую поверхность.
Когда это покрытие затвердеет, его покрывают тонким слоем свинцовых белил, мелко растертых и распущенных в растворе гуммиарабика. Затем при помощи синей бумаги на белую поверхность переводят требуемый рисунок или надпись. Все места, которые требуется вытравить, проскабливают до поверхности металла. Тонкой и острой гравировальной иголкой можно воспроизвести даже тончайшую тушевку рисунка.
Если хотят протравить простую фигуру или надпись, то предохранительное покрытие можно разбавить какой-нибудь жидкостью, например скипидаром, до консистенции густой масляной краски. По такому покрытию можно воспроизвести требуемый рисунок от руки иглой или даже стальным пером.
При нанесении предохранительного покрытия необходимо следить за тем, чтобы металлическая поверхность была совершенно суха, иначе покрытие местами плохо пристанет, а кислота может проникнуть тогда до металла и протравить места, которые должны остаться нетронутыми.
Протравой для медных, латунных, бронзовых и серебряных изделий служит следующая смесь: 3 части насыщенного водного раствора азотнокислой меди и 1 часть насыщенного уксусного раствора нашатыря.
Протравливаемый предмет опускают в глиняную глазированную кюветку (ванночку), в которую наливают соответствующий растворитель. Если обрабатываемая поверхность плоская, то можно установить ее в горизонтальном положении, вылепить по краям бортик из воска толщиной в палец и в полученную таким образом плоскую кюветку налить соответствующую кислоту. Когда травление считают оконченным, предмет прополаскивают в чистой воде, а предохранительное покрытие удаляют нагреванием или смывают его скипидаром.
Если в углублениях останется некоторое количество протравки, то со временем она разъест металлическую поверхность местами глубже, чем требуется. Во избежание этого промытый предмет кладут на несколько минут в известковую воду, которая нейтрализует остаток кислоты.
ГАЛЬВАНИЧЕСКИЙ СПОСОБ ТРАВЛЕНИЯ МЕТАЛЛОВ.
Кроме вышеописанного травления металлов химическим путем, существует еще один способ травления с помощью гальванической батареи. Этот способ имеет много преимуществ перед химическим. Сама операция травления гальваническим способом происходит гораздо быстрее, а контуры вытравленного рисунка получаются более резкими и отчетливыми.
В cостав протравы не входят едкие кислоты, вследствие чего не образуется вредных для здоровья газов.
Если рассмотреть через лупу рисунок, вытравленный химическим способом, то окажется, что края отдельных углубленных линий неровны и что, чем глубже линия, тем она шире протравлена. При гальваническом способе травления края отдельных линий получаются совершенно гладкими, а стенки углублений вертикальными.
Описанный выше способ предварительной обработки предмета применяется и при гальваническом травлении. Обработанный предмет, служащий анодом, подвешивают в ванну, содержащую протраву, на проволоке, которая припаивается оловянным припоем к непокрытому месту; место спайки покрывается лаком. Другой конец проволоки соединен с пластинкой того же металла, служащей катодом. В качестве протравы для стали и железа употребляется железный купорос или раствор нашатыря; для меди, латуни и бронзы - раствор медного купороса; для цинка - цинковый купорос или раствор окиси хлористого цинка.
Если разные части рисунка требуется протравить до различной глубины, то через некоторый промежуток времени предмет вынимают из ванны, споласкивают те места, которые не требуется вытравлять глубже, и наносят на них предохранительное покрытие, а затем снова подвешивают предмет в ванну и продолжают травление.
СОСТАВЫ ДЛЯ ТРАВЛЕНИЯ:
меди: 1 часть спирта, 1 часть хромовой кислоты, 10 частей воды.
алюминия: 1 часть спирта, 1,5 части уксусной кислоты, 1 часть хлористой сурьмы (сурьмяного масла), 10 частей воды.
свинца: 8 частей спирта, 5 частей двухлористого олова, 80 частей воды.
ШТЕМПЕЛЕВАНИЕ ЖЕЛЕЗА И СТАЛИ.
Для штемпелевания стальных изделий (инструментов и т.п.) пользуются обычно едкими кислотами, что, однако, представляет много неудобств, не говоря уже о том, что и сама метка получается не совсем изящной.
Следующий способ во всех отношениях заслуживает предпочтения. Прежде всего готовят раствор в 400 г воды поваренной соли (86 г), медного купороса (86 г), цинкового купороса (24 г) и обыкновенных квасцов (12 г). Затем берут кусок простого мыла, смачивают его водой и натирают им то место стального предмета, на котором хотят сделать метку.
При этом обращают внимание на то, чтобы натираемое место покрывалось ровным и не очень толстым слоем мыла; после этого каким-нибудь острым предметом - шилом, гвоздем или кончиком ножа - выскабливают на мыльном слое требуемую метку так, чтобы отчетливо обнажилась поверхность металла. Теперь остается только заполнить полученное в мыльном слое углубление несколькими каплями вышеуказанного раствора и оставить в таком виде предмет на несколько минут. Если затем смыть слой мыла водой и протереть насухо предмет, то на его стальной поверхности ясно выступит красивая метка цвета меди.
Для вытравливания надписей на железных или стальных изделиях применяют по большей части разведенную азотную кислоту (15-20%-ную); Для нанесения кислоты на металлический предмет служит резиновый штемпель, но только изготовленный из гораздо более твердой резины, чем обыкновенные штемпеля для красок, что достигается более продолжительным процессом вулканизации.
Для того чтобы получить отчетливое травление буквы, штемпеля должны быть возможно более ясными и тонкими. Вместо подушки применяют кусок стекла, на который кладут кусок полотна. На последний наливают столько кислоты, чтобы он целиком пропитался, и к нему плотно прижимают штемпель. После этого слегка прикладывают штемпель к металлу, подлежащему травлению, и оставляют предмет на продолжительное время, а затем протирают керосином, а для предупреждения образования ржавчины - костяным маслом.
ШТЕМПЕЛЕВАНИЕ ЛАТУНИ.
Для нанесения на гладкой латунной поверхности прочных надписей непригодны обычно применяемые краски для штемпелей. Для этой цели необходимы так называемые "протравы", которые предварительно наносят либо на стеклянную пластинку, либо прямо на чистую подушку для штемпелей. Собственно штемпелевание можно производить обыкновенными резиновыми штемпелями.
"Протравы" состоят из раствора хлористой соли какого-либо металла; например, смесь из равных частей хлористой меди и хлористого висмута дает хороший отпечаток. Для этой цели в фарфоровой ступке стирают вместе обе соли, причем разводят растворенной соляной кислотой и сохраняют в плотно закупоренной склянке
Можно также стереть вместе I часть сулемы с 2 частями хлористой сурьмы, добавив к смеси немного соляной кислоты, и в результате получится жидкость, пригодная для штемпелевания.
Травление - это процесс очистки и обработки металлической заготовки. Химическое, кислотное, щелочное, электрохимическое - есть много способов выполнения этой технологической операции. Где применяют травление металла, зачем его используют в промышленности, какие бывают способы обработки с применением этой технологии, всё эти вопросы подробно разобраны в представленной ниже статье.
Что такое травление
Это технология удаления верхнего слоя с поверхности металлической детали. Технология применяется для очистки заготовок от окалины, ржавчины, окислов и снятия верхнего слоя металла. Используя этот способ, снимают верхний слой для поиска внутренних дефектов и изучения макроструктуры материала.
С помощью травления зачищают деталь и увеличивают адгезию поверхности. Это делают для последующего соединения металлической поверхности с другой заготовкой, перед нанесением краски, эмали, гальванического покрытия и других защитных покрытий.
Метод позволяет не только быстро очистить деталь, но и создать на металлической поверхности нужный рисунок. Этим методом вырезают на металлической поверхности тончайшие каналы и сложные изображения. Можно выполнять очистку габаритных деталей или проката. Глубина обработки регулируется с точностью до несколько микрон, что позволяет изготавливать сложные детали с небольшими пазами и другими сложными элементами.
Применение травления в промышленности
- Для очистки от оксидной плёнки деталей из углеродистой, низколегированной и высоколегированной стали, титана и алюминия.
- Для улучшения адгезии перед нанесением гальванических и других видов защитных покрытий.
- Для подготовки стальной поверхности к горячему цинкованию.
- Чтобы провести макроанализ для выявления образования межкристаллитной коррозии у нержавеющих сталей.
- С помощью этой технологии обрабатываются мелкие металлические детали, такие как шестерёнки наручных часов.
- Обработка меди применяется для изготовления полупроводниковых микросхем и печатных плат в электронике. Этим методом выполняется нанесение токопроводящего рисунка на микросхему.
- Для быстрой очистки изделий горячего металлопроката, термообработанных деталей, от окислов.
- В авиастроении с помощью этой технологии уменьшают толщину алюминиевых листов для снижения массы самолёта.
- При изготовлении металлических надписей и рисунков. Травлением получают рельефные изображения, нарисованные путём удаления слоя металла по определённому трафарету.
Виды травления
Основные разновидности применяемой в промышленности обработки металлов:
- электролитическое - бывает катодное и анодное;
- химическое;
- плазменное.
Электролитическое травление
Электролитическая или гальваническая обработка металла применяется для быстрой очистки деталей, нанесения гравировок и получения пазов. Металлические детали погружают в кислотный или солевой электролит. Деталь становится катодом - отрицательным электродом или анодом - положительным электродом. Поэтому классифицируют два типа электролитического травления - катодное и анодное.
- Катодное травление. Метод применяется для снятия окалины с поверхности изделий из углеродистых сталей после горячей прокатки или проведения закалки в масле. При катодном травлении материалом для анода служит свинец, электролитом является раствор соляной, серной кислоты или соли щелочного металла. В процессе электролиза на катоде активно выделяется газообразный водород, который взаимодействует с железом, и отрывает окалину. Металлическая поверхность при катодном методе активно насыщается водородом, что повышает хрупкость заготовки. Поэтому для тонкостенных изделий катодный способ не применяют.
- Анодная электрохимическая очистка. Это самый распространённый в машиностроении способ. Процесс заключается в механическом отрывании на аноде оксидной плёнки кислородом и смешивании с электролитом металлических молекул. Электролит представляет собой раствор кислот или солей обрабатываемого металла. В качестве катода применяют свинец, медь и другие металлы. При анодной обработке поверхность изделий становится чистой, с небольшой шероховатостью, а металл растворяется в электролите. При этом способе существует риск уменьшения толщины заготовки и перетравливания.
Химическое травление
Метод химической обработки используют для очистки поверхности детали от оксидной плёнки, окалины и ржавчины для заготовок из следующих материалов:
- чёрных металлов;
- нержавеющих и жаропрочных сталей;
- титана и его сплавов;
- алюминия.
Для травления применяют серную, соляную или азотную кислоту. Заготовку погружают в кислотный или щелочной раствор, расплав соли и выдерживают на протяжении нужного временного интервала. Необходимое время для очистки может составлять от 1 до 120 минут.
Процесс очистки происходит за счёт выделения водорода при взаимодействии кислоты с металлом. Молекулы кислоты проникают через поры и трещины под оксидную плёнку. Там они взаимодействуют с металлической поверхностью, выделяется водород. Выделяющийся газ отрывает оксидную плёнку и очищает деталь.
Одновременно с оксидами в кислоте растворяется обрабатываемый металл. Чтобы предотвратить этот процесс используются ингибиторы коррозии.
Плазменное травление
При ионно-плазменном способе очистка и снятие поверхностного слоя происходит путём бомбардировки детали ионами инертных газов, которые не вступают в химическую реакцию с молекулами обрабатываемого материала. Позволяет делать высокоточные насечки, пазы с точностью до 10 нм. Технология применяется в микроэлектронике.
Плазмохимический метод предусматривает возбуждение плазмы в химически активной среде, что вызывает образование ионов и радикалов. Активные частицы, попадая на металлическую поверхность, вызывают химическую реакцию. При этом образуются лёгкие соединения, которые удаляются из окружающей воздушной среды вакуумными насосами.
Метод основывается на химических реакциях, возникающих при использовании химически активных газов, таких как кислород, обладающих большой реакционной способностью. Эти газы активно взаимодействуют в плазме газового разряда. В отличие от плазменной обработки в инертных газах при этом способе очистки активный газ вступает в реакцию только с определёнными молекулами.
Недостатком этого метода является боковое расширение пазов.
Травители
Травление углеродистых сталей осуществляется в 8-20% растворе серной или 10-20% соляной кислоты. С обязательным добавлением ингибиторов коррозии (КС, ЧМ, УНИКОЛ) для устранения хрупкости материала и уменьшения возможности перетравливания.
Изделия из нержавеющей или жаропрочной стали обрабатываются с применением раствора, состоящего из: 12% соляной, 12% серной, 1% азотной кислоты. Если требуется, обработку делают в несколько ступеней. Первая - в 20% соляной кислоте разрыхляется окалина. Второй этап - это погружение в 20-40% раствор азотной кислоты для полного удаления поверхностных загрязнений.
Толстый слой окалины, который образуется на нержавеющей стали, при её производстве удаляют 75-85% расплавом едкого натра с 20-25% азотнокислого натрия. После чего в 15-20% азотной кислоте производится полное удаление окислов.
Обработку алюминия и сплавов на его основе используют снятия тугоплавкой оксидной плёнки с поверхности заготовки. Для этого применяются щелочные или кислотные растворы. Обычно используют 10-20 % щёлочь, при температуре 50-80 ºС, процедура травления занимает менее 2 минут. Добавка в щелочь хлористого и фтористого натрия делает этот процесс более равномерным.
Очистка титана и его сплавов, проводимая после термической обработки, выполняется в несколько этапов. На первой стадии в концентрированном едком натре разрыхляют окалину. Затем удаляют окалину в растворе из серной, азотной или фтористоводородной кислоты. Для удаления оставшегося травильного шлама используют соляную или азотную кислоту с добавкой небольшого количества фтористоводородной кислоты.
При обработке меди и ее сплавов используют травители из перекиси водорода, хромовой кислоты и следующих солей:
- хлорида меди;
- хлорида железа;
- персульфата аммония.
Этот информационный материал подробно описывает применяемый на металлургических предприятиях процесс травления. Способ позволяет быстро очищать поверхность металла от окислов, окалины, ржавчины и других загрязнений. Благодаря травлению можно наносить на металл различные рисунки, создавать сложные микросхемы и делать микроскопические каналы нужной формы.
Читайте также
 КрасотаРождение в 3 лунный день. Лунный день вашего рожденияС древних времен астрономы и астрологи занимались сбором информации о движении луны по небосклону
 КрасотаСекреты целителей. Лечение гласными звукамиВокалотерапия - это терапевтическая методика, основанная на пении и определенной системе упражнений
 КрасотаСкачать игры дурак по блютузу на андроидПо всему миру найдутся любители карточных игр. И специально для них студия R-Soft LLC выпустила прекрасную игру под названием дурак онлайн . Конечно
 ПутешествияКогда я выйду замуж: тест и нумерология по дате рожденияПростой тест и нумерологический расчёт: когда выходят замуж по дате рождения, и что на самом деле влияет на брак.
 Мода и стильКодификатор ОГЭ по обществознанию: разделы, темы и как по нему готовитьсяЧто такое кодификатор ОГЭ по обществознанию, какие в нём разделы и как составить по нему план подготовки.